العربية
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
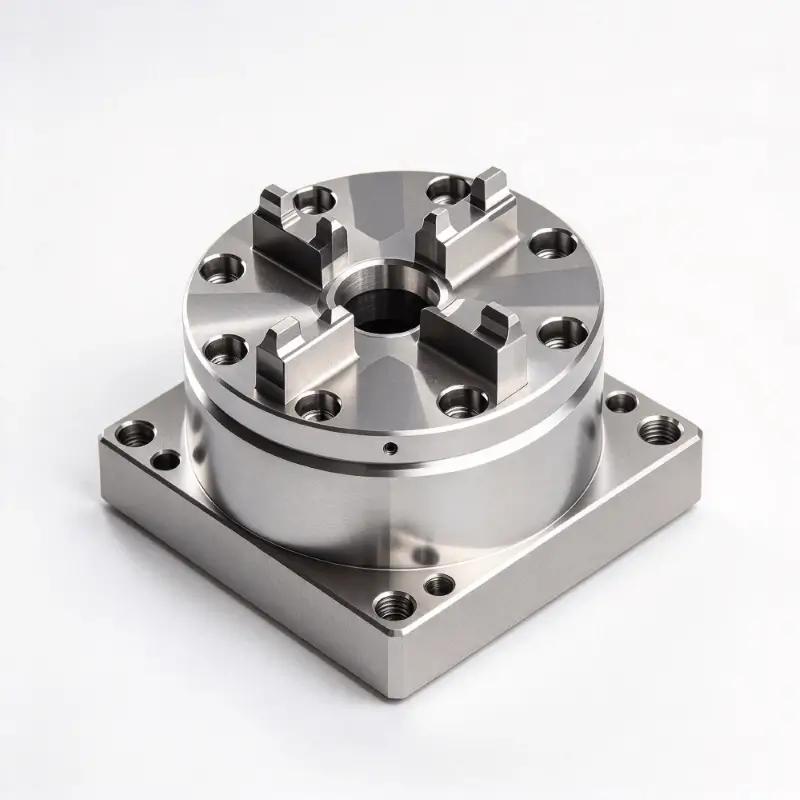
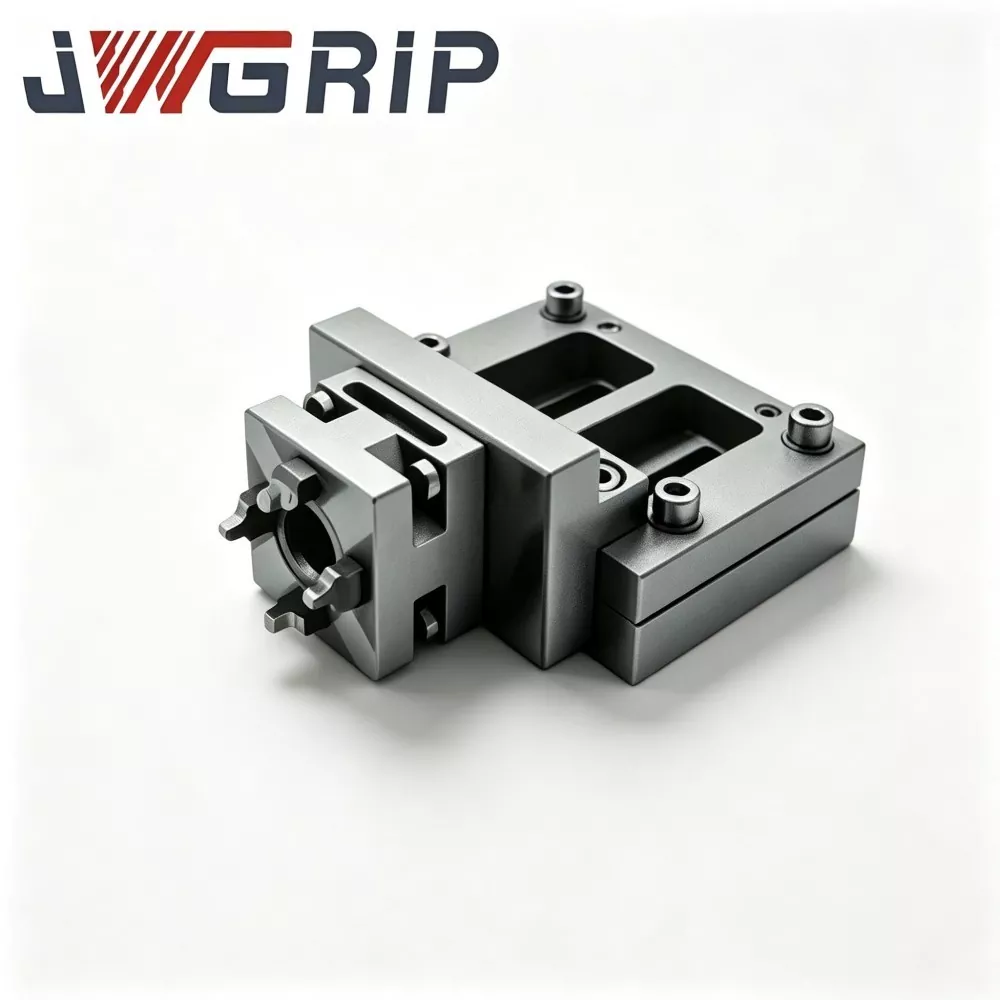
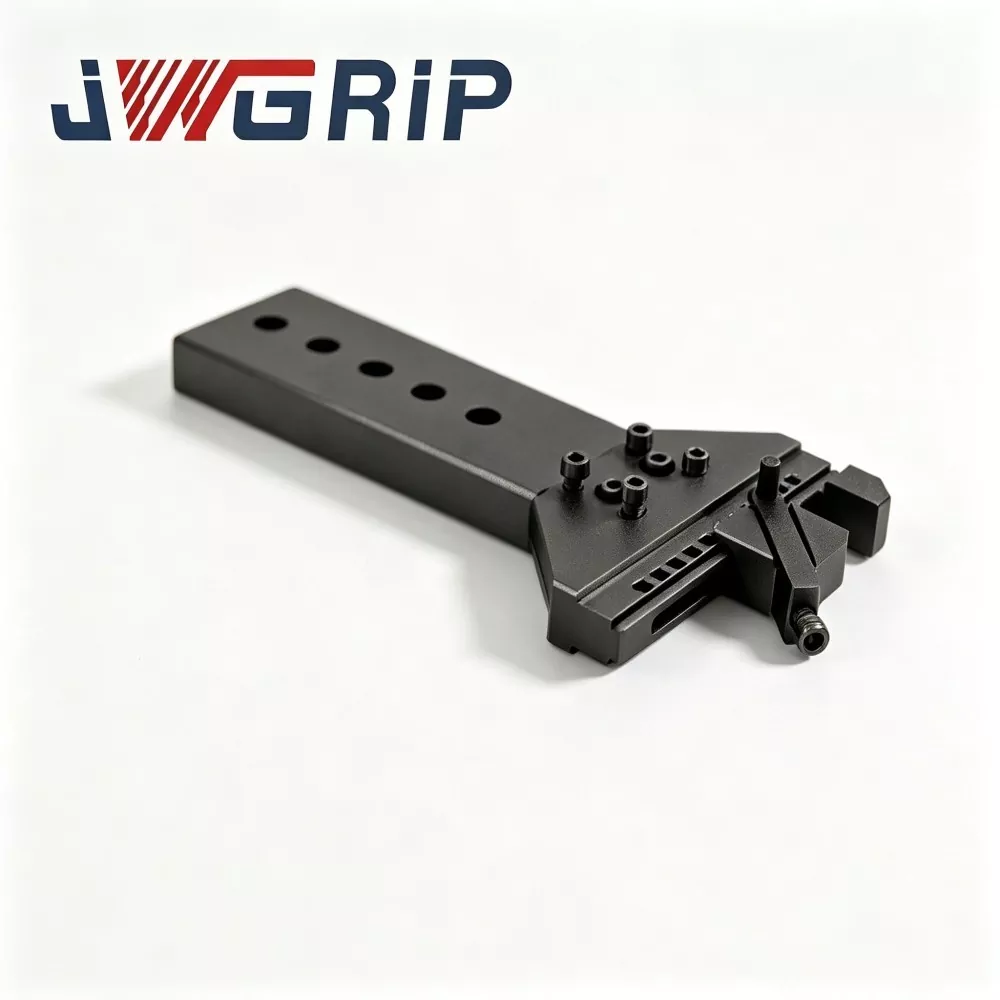
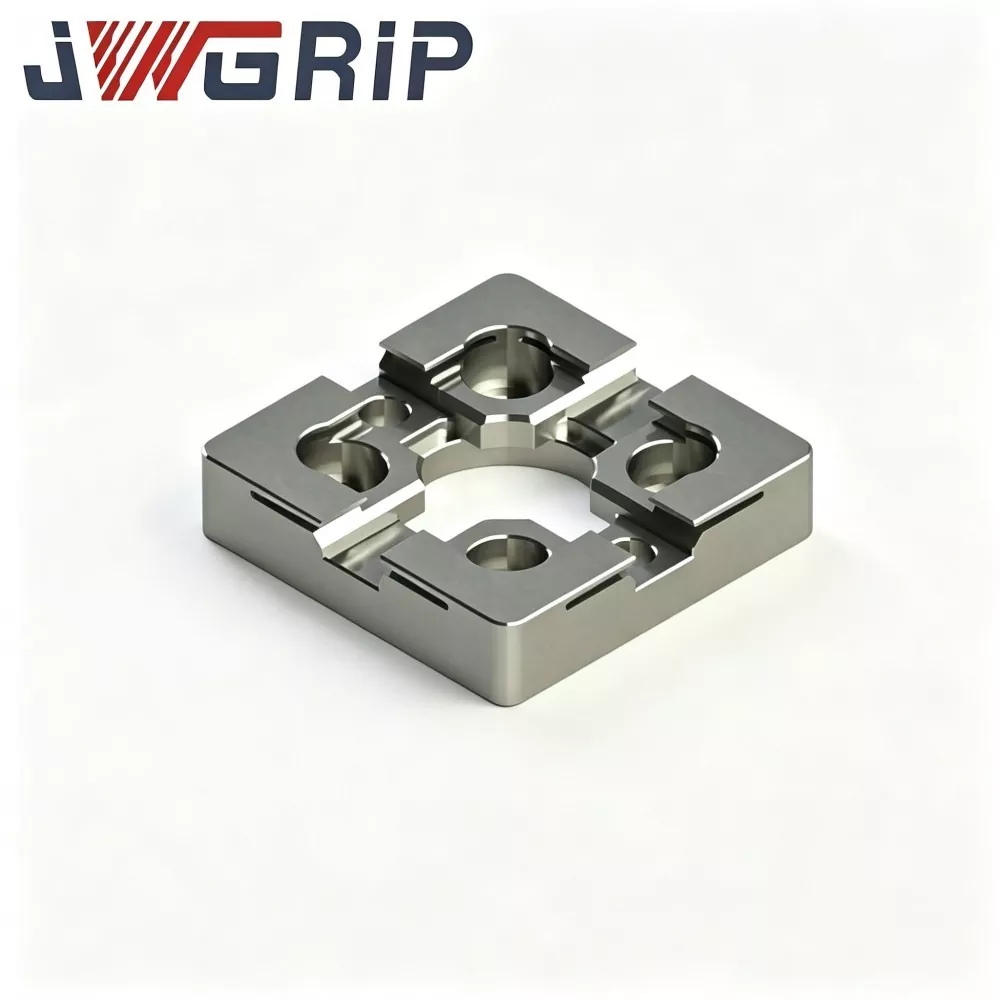

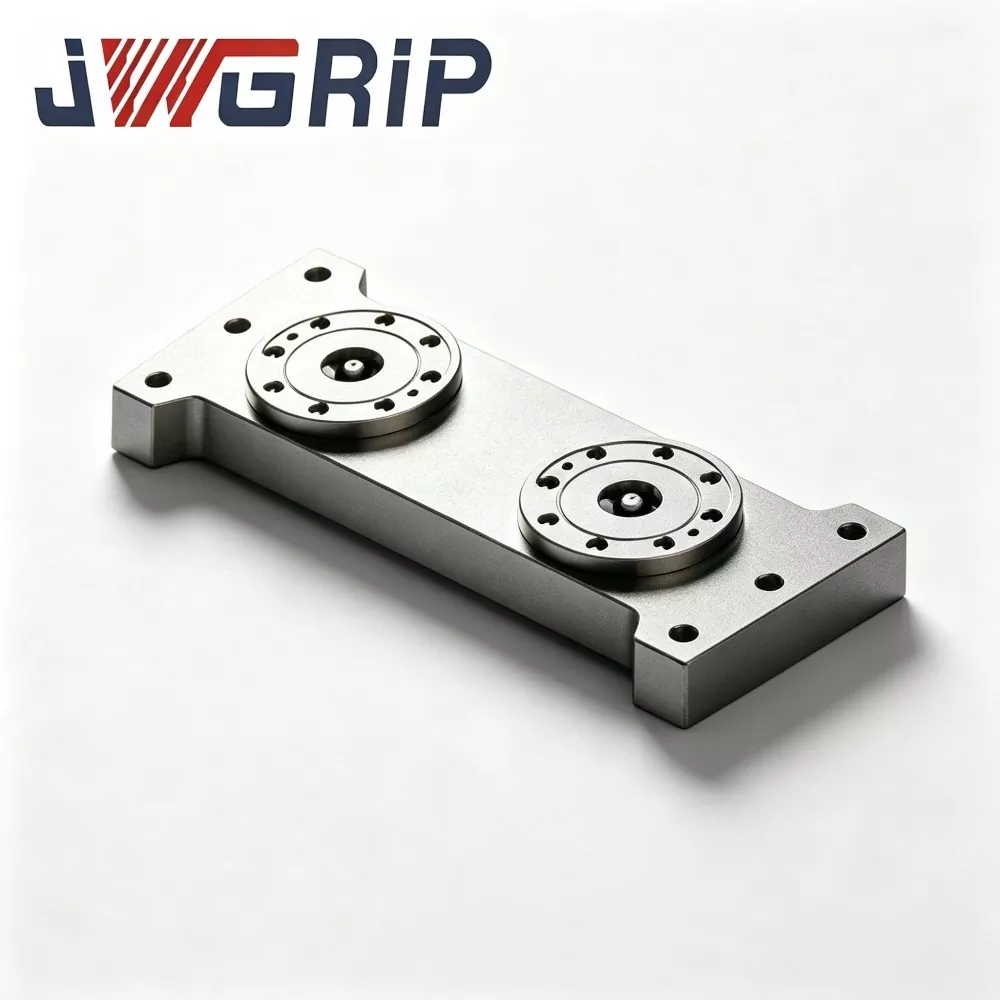
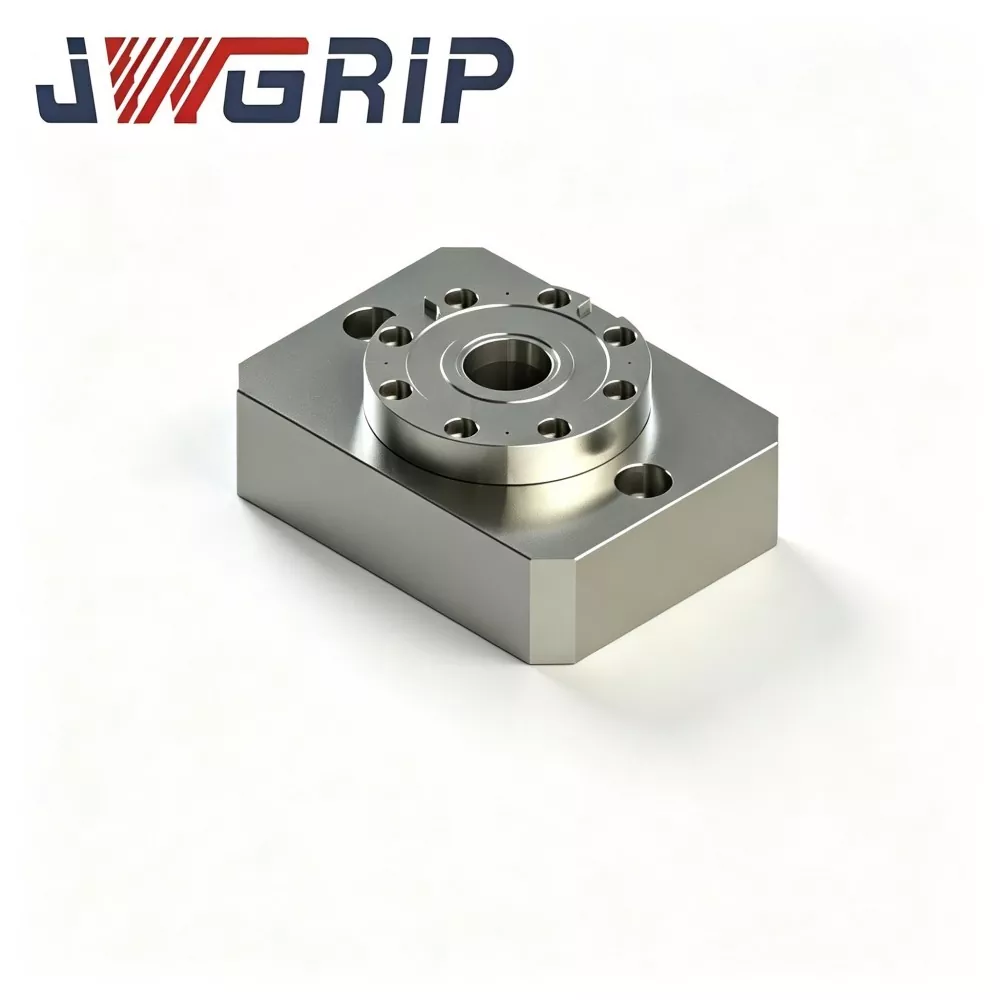
منصة تشاك لتحديد المواقع من النوع L
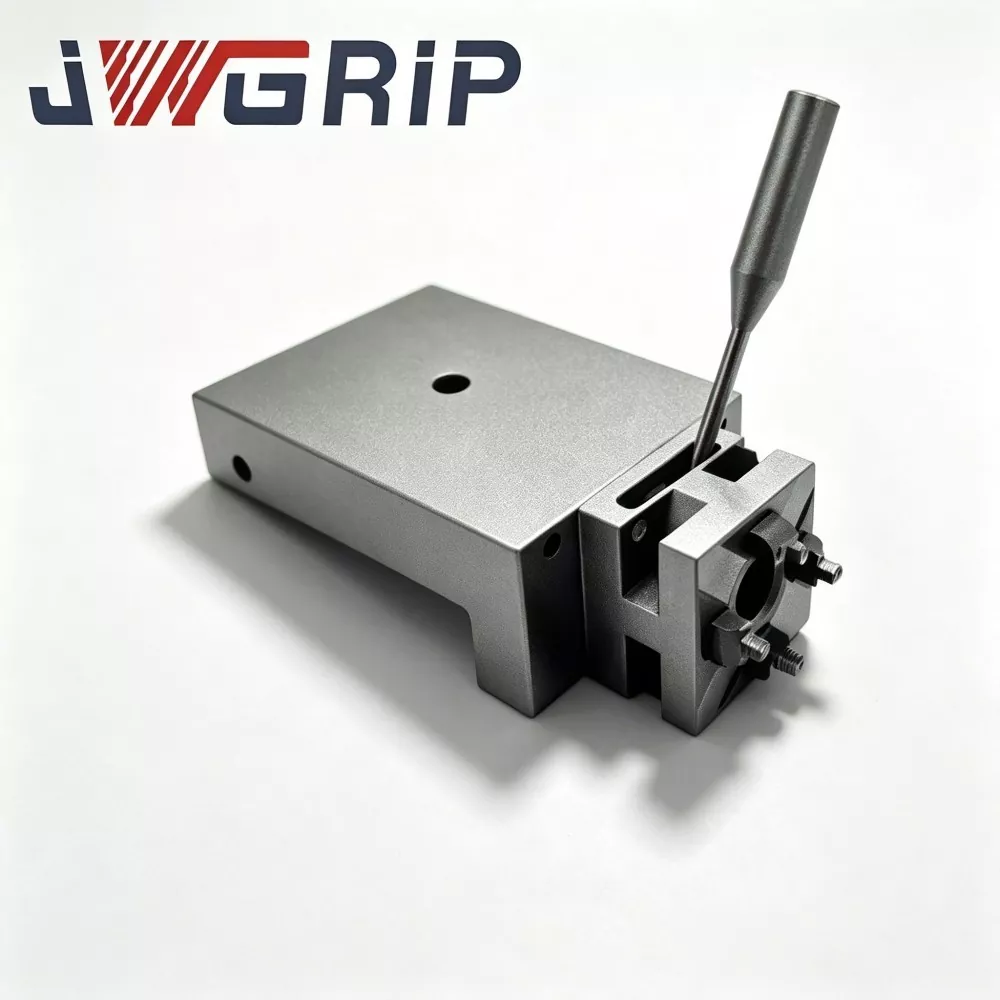
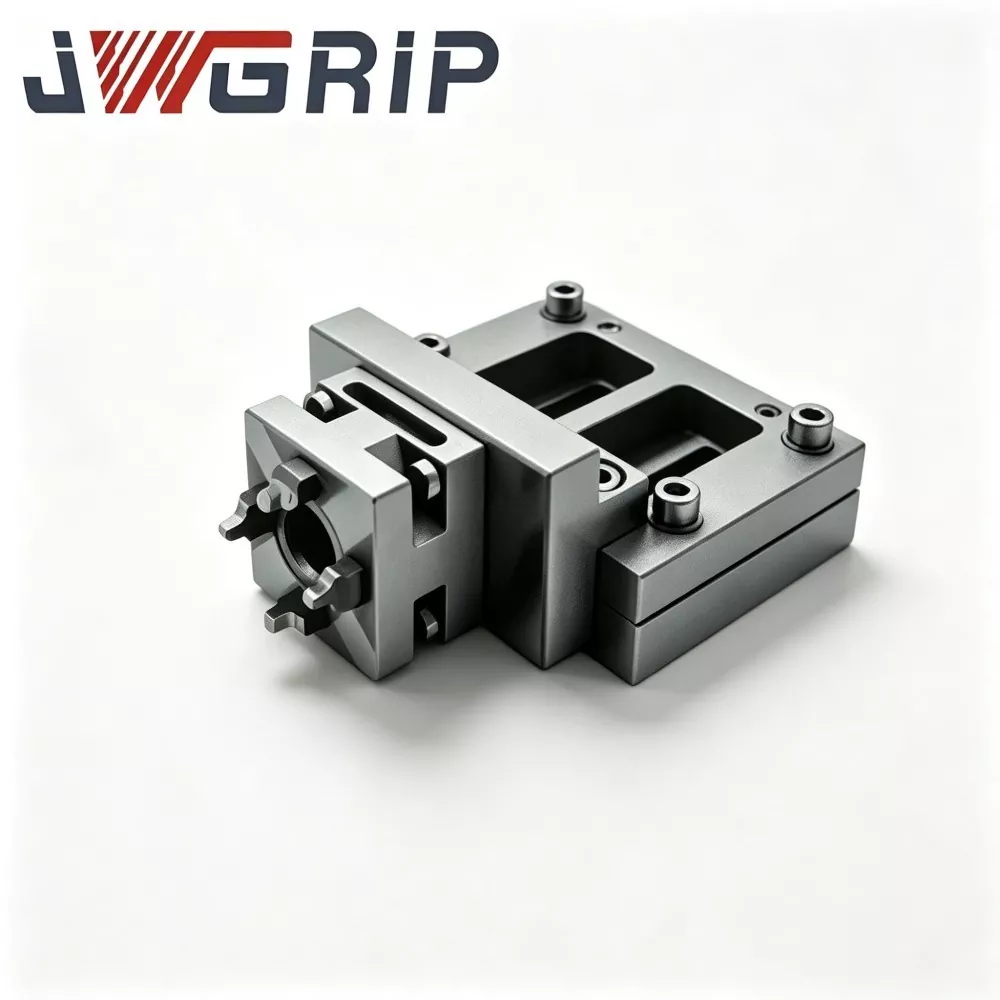
توفر JWGRIP منصة تشاك احترافية لتحديد المواقع من النوع L من النوع Z مع خدمة مبيعات المصنع مباشرة في الصين. باعتبارها أداة أساسية متكاملة لسلسلة Zero Point Clamping Chuck، تم تصميم منصة التحميل الاحترافية ذات النقطة صفر من النوع L خصيصًا لخطوط إنتاج التصنيع باستخدام الحاسب الآلي المرنة مع معدات محدودة المساحة. إنه يدمج هيكل تحويل المسند الرأسي ومكونات تحديد موضع نقطة الصفر عالية الدقة في وحدة واحدة متجانسة، مما يلغي الحاجة إلى هياكل محول إضافية إضافية لتحقيق التثبيت الرأسي لقطع العمل وتصنيع الميزات الجانبية.
تتميز بهيكل منحني متكامل على شكل حرف L، حيث تقوم منصة تشاك لتحديد المواقع من النوع L من النوع L بترتيب مجموعات جلبة تحديد موضع نقطة الصفر بدقة على السطح المرجعي الرأسي لتوفير مرجع تحديد موقع قياسي بنقطة صفر بزاوية 90 درجة. يعمل وضع التثبيت المعلق العمودي الأمثل على حل تداخل أدوات التثبيت بشكل فعال في الطحن الجانبي وحفر الثقب الجانبي، ويتكيف بشكل مثالي مع متطلبات التشغيل الخاصة بإدخالات القالب والأجزاء المنحنية غير المنتظمة مع ميزات المفاتيح الجانبية.
تدعم منصة تحديد المواقع عالية الكفاءة هذه التبديل السريع للتركيبات عند نقطة الصفر، مما يقلل بشكل كبير من وقت الإعداد ويلائم أوضاع الإنتاج المرنة ذات المزيج العالي والمنخفض الحجم. وهو متوافق مع استبدال التركيبات اليدوية لتشغيل الماكينة المستقلة ويمكنه التعاون مع القابضون الآليين لتحقيق التحميل والتفريغ التلقائي للتركيبات المعلقة رأسياً. يتم تطبيقه على نطاق واسع في تصنيع القوالب ومعالجة المكونات الدقيقة، فهو يوفر أداء تحديد موقع مستقر وعالي الدقة لسيناريوهات التصنيع باستخدام الحاسب الآلي ذات المساحة المحدودة.
مكونات الأجهزة الرئيسية
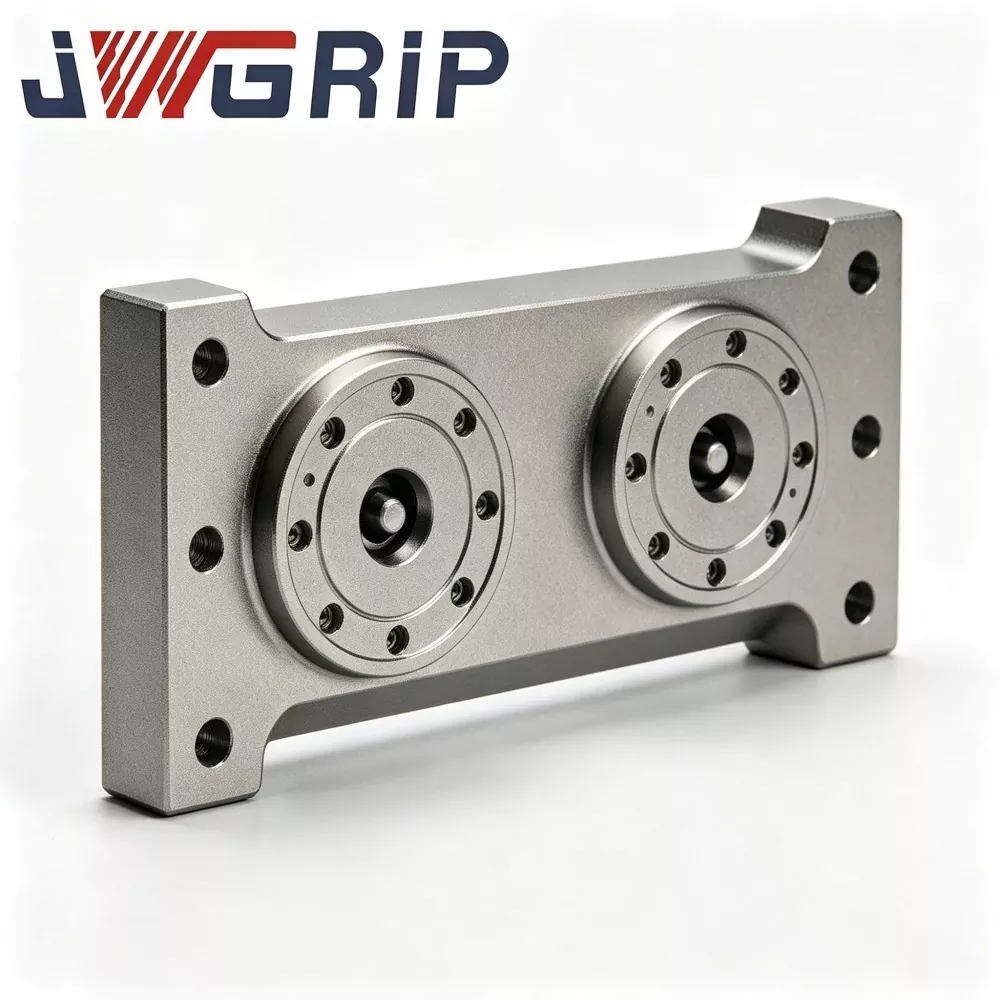
تم تشكيل منصة JWGRIP L-Type Zero-Point Positioning Chuck Pallet من سبيكة فولاذية متجانسة واحدة فارغة بدون وصلات مقسمة بمسامير. التجمع الكامل يشمل:
جسم رئيسي من قطعة واحدة على شكل حرف L (قاعدة تثبيت أفقية + رافع تحديد موقع رأسي)
تم تركيب مجموعات جلبة موضعية عند نقطة الصفر على رافع رأسي
ممرات قفل هوائية داخلية
فتحات مضادة للتركيب على القاعدة
لوحات الغطاء الواقي لتحديد أسطح المسند
عملية العمل
1. ثبت القاعدة الأفقية لمنصة JWGRIP L-Type بشكل آمن على طاولة عمل أداة الآلة CNC.
2. قم بتعليق قواعد التثبيت المجهزة مسبقًا بمسامير سحب ذات نقطة صفر على الوجه الرأسي لتحديد الموقع.
3. تغذية 0.5-0.7 ميجا باسكال من الهواء المضغوط؛ تعمل الممرات الهوائية المدمجة على تشغيل البطانات ذات النقطة صفر لإكمال القفل.
4. مخرجات إشارة تأكيد الموقع إلى نظام CNC. يواجه المغزل الوجوه الجانبية لقطعة الشغل مباشرة وينفذ دورات الطحن الجانبي والحفر الجانبي ودورات تصنيع التجويف الجانبي.
5. بمجرد انتهاء المعالجة، حرر ضغط الهواء لفتح القفل. يمكن إزالة التركيبات المعلقة عموديًا لتحميل الدفعة التالية.
التصميم الهندسي
تعتمد العديد من التركيبات المتنافسة على شكل حرف L البناء المقسم بالمسامير. يؤدي تأثير القطع الجانبي المتكرر إلى خلق فجوات صغيرة في الواجهات المشتركة ويؤدي إلى انجراف دقة تحديد الموقع.
تستخدم JWGRIP طرقًا من قطعة واحدة للتخلص من أسطح المفاصل المقسمة، مما يوفر مقاومة قوية ضد تأثير القطع الجانبي المستمر.
بعد الحدادة، تخضع الفراغات المصنوعة من سبائك الصلب لدورات تقادم مزدوجة لتخفيف الضغط لتحرير الضغط المتبقي من الحدادة والتصنيع باستخدام الحاسب الآلي. في ظل ظروف التثبيت الجانبي، تحافظ التركيبات على قوة القطع الأفقية المستمرة؛ قد يؤدي الضغط الداخلي غير المتحرر إلى تشوه تدريجي للركيزة ويقلل من دقة تحديد الموقع على الأحمال الدورية طويلة المدى.
يتم تصنيع البطانات لتحديد المواقع من الفولاذ المحمل عالي الصلابة. تتلقى التجاويف الداخلية التبريد بالإضافة إلى التشطيب الفائق لضمان دقة تحديد المواقع المتكررة على محطات الرفع الرأسية.
مزايا الإنتاج
1. يعمل تحويل مرجع الإسناد بنقطة الصفر بمقدار 90 درجة على حل تداخل المعالجة الجانبية على الآلات المدمجة
في الآلات ذات الطاولة الصغيرة، تواجه قطع العمل المعلقة عموديًا المغزل مباشرة دون إمالة المغزل ذات الزاوية الكبيرة. يتم تقليل مخاطر الاصطدام بتركيبات الأدوات، مما يؤدي إلى إطلاق العنان لقدرة المعالجة الكاملة للمعدات ذات الأظرف المدمجة.
2. إن الطرق المتجانسة الخالية من المفاصل تتحمل تأثير القطع الجانبي
يختلف الهيكل المطروق المكون من قطعة واحدة عن تركيبات الزاوية اليمنى المجمعة بمسامير، مما يزيل مخاطر فك المفاصل. إنه يحافظ على ثبات الموقع في ظل قوى الطحن الجانبية المستمرة ويقلل من علامات الثرثرة والعيوب السطحية الناجمة عن حركة التركيبات الدقيقة.
3. الاحتفاظ بمزايا التغيير السريع ذات النقطة صفر لإعدادات الميزات الجانبية
تتوافق البطانات ذات النقطة الصفرية ذات الارتفاع العمودي مع مسامير السحب ذات النقطة الصفرية D20 القياسية الصناعية. لا تحتاج قواعد التثبيت الحالية إلا إلى التعديل التحديثي باستخدام مسامير سحب قياسية للتعليق الرأسي. لا توجد إشارة ومحاذاة يدوية أثناء تبديل التركيبات، مما يقلل بشكل كبير من وقت الإعداد لمعالجة الميزات الجانبية.
4. الحفاظ على قيمة حركة المحور Z للآلات صغيرة الحجم
يستهلك التثبيت الأفقي التقليدي شوط المحور Z. يعمل التصميم المعلق عموديًا على تحويل قطع العمل نحو الاتجاه Y، مما يوفر حركة محدودة للمحور Z لمعدات CNC ذات البصمة الصغيرة ويجعل بعض الأجزاء التي كانت محدودة الشوط سابقًا قابلة للتصنيع.
5. تناسب ورش العمل اليدوية وتحديثات الأتمتة
يمكن للمشغلين استبدال التركيبات الرأسية يدويًا. وفي الوقت نفسه، يمكن لمسند النقطة صفر الرأسي أن يقترن بقابضين آليين للتعامل مع قواعد التثبيت ذات التوجه الرأسي من أجل التحميل والتفريغ التلقائي. يمكن إكمال ترقيات الأجهزة القديمة دون استبدال المعدات بالكامل.
6. تصميم منحدر الرقاقة يقلل من تكرار الصيانة لإعداد التعليق الرأسي
تحيط الأسطح المائلة المنحدرة بمسند الناهض. تنزلق رقائق القطع إلى الأسفل ونادرًا ما تنحصر داخل فجوات جلبة الموضع، مما يقلل من عبء عمل التنظيف في ظل ظروف التثبيت الجانبي الرأسي.
حالات التطبيق
يتم نشر JWGRIP L-Type Zero Point Positioning Chuck Pallet على نطاق واسع في مراكز المعالجة العمودية المدمجة والآلات الصغيرة ذات 5 محاور للتصنيع بالفتحة الجانبية والتجويف الجانبي والفتحة الجانبية.
الحالة 1: ورشة صنع القالب
يقوم هذا العميل بتشغيل العديد من آلات CNC العمودية المدمجة لتصنيع التجويف الجانبي لإدراج القوالب المصغرة.
قبل الترقية: تم استخدام كتل زاوية من النوع المنفصل بالإضافة إلى المناشير للتثبيت الجانبي. يتطلب كل تبديل للتركيبات الإشارة والمحاذاة يدويًا، ويستغرق ذلك من 3 إلى 5 دقائق في كل مرة. تميل كتل زاوية مفصل الترباس إلى الارتخاء تحت تأثير القطع، مما يؤدي إلى ظهور علامات ثرثرة متكررة على الأسطح الجانبية لقطعة الشغل.
بعد طرح منصات JWGRIP L-Type: يؤدي التغيير السريع بنقطة الصفر إلى إزالة أعمال المحاذاة اليدوية. ينخفض وقت تبديل التركيبات إلى 7-10 دقائق. قطعة واحدة على شكل حرف L تعمل على تحسين الصلابة ضد قوة القطع الجانبية. يتم قمع عيوب علامات الثرثرة بشكل كبير، ويرتفع معدل النجاح لخشونة سطح الوجه الجانبي المُدخل بالقالب بشكل ملحوظ.
الحالة 2: مصنع معالجة المكونات الدقيقة
يقوم الموقع بتشغيل آلات صغيرة الحجم ذات 5 محاور ذات حجم عمل داخلي محدود. تتطلب نسبة كبيرة من قطع العمل معالجة جانبية. مع حل التعليق العمودي لمنصة JWGRIP L-Type، لم تعد إمالة المغزل ذات السعة الكبيرة ضرورية. تنخفض احتمالية تصادم المغزل. يتيح حد المحور Z المحفوظ معالجة الأجزاء التي لا يمكن إنهاؤها مسبقًا بسبب حدود الحد.
سير عمل الإنتاج الكامل
1. قطعة واحدة على شكل حرف L مصنوعة من سبائك الصلب الفارغة
2. التصنيع الخام
3. أولًا الشيخوخة وتخفيف التوتر
4. نصف تشطيب
5. الشيخوخة وتخفيف التوتر الثانوي
6. طحن فائق الدقة لوجوه مسند الإسناد
7. تركيب البطانة بالضغط
8. مجموعة ختم الدائرة الهوائية
9. اختبار تحمل الضغط لضيق الهواء
10. فحص دقة العناصر المتعددة
11. معالجة الحماية ضد الصدأ
12. تعبئة مقاومة للصدمات بدرجة التصدير
قائمة التفتيش
اختبار دقة تحديد المواقع للمحطة العمودية
اختبار الدقة الهندسية بزاوية قائمة 90 درجة
اختبار ضيق الهواء لمدة 5 دقائق، الحد الأقصى المسموح به لانخفاض الضغط .020.02 ميجا باسكال
التحقق الوظيفي من القفل والفتح الدوري
يتم شحن كل وحدة مع ورقة بيانات الفحص الدقيق الصادرة عن المصنع لأرشفة تجهيزات العملاء.
تقييم واختيار المنتج
تحقق من مساحة التثبيت المتوفرة على طاولة عمل الأداة الآلية. قم بحساب مساحة الطول والعرض للقاعدة من النوع L لتجنب الاصطدام مع واقي الماكينة ونطاق حركة المغزل.
تقييم الوزن الإجمالي لقطعة العمل بالإضافة إلى قاعدة التثبيت. يؤدي التعليق العمودي إلى إنشاء حالة تحميل ناتئ. لا تتجاوز أبدًا الحد الأقصى المسموح به من تصنيف الحمل الكابولي المنشور.
تأكد من مواصفات مسامير السحب ذات نقطة الصفر في الموقع. الإصدار القياسي يناسب مسامير السحب D20. يمكن تطوير مجموعات البطانات المخصصة لأحجام مسامير السحب البديلة عند الطلب.
من أجل تكامل التشغيل الآلي للروبوت: قم بتقييم مدى وصول المقبض نحو قواعد التثبيت ذات التوجه الرأسي. يمكن لفريق JWGRIP الفني دعم تقييم الجدوى.
احتياطات العملية
قم بربط مسامير التثبيت للقاعدة الأفقية من النوع L بدقة وفقًا لمتطلبات قيمة عزم الدوران في دليل مستخدم JWGRIP. تحمل هذه البليت قوة القطع الجانبية الكابولية. يتسبب عزم الدوران غير الكافي في حدوث اهتزازات دقيقة للوحدة بأكملها ويدمر دقة المعالجة.
قم بتركيب فلتر الزيت والماء عند الواجهة الأمامية لمدخل الهواء المضغوط. الرطوبة والشوائب التي تدخل البطانات تؤدي إلى الصدأ والتآكل وتؤدي إلى انحراف الدقة.
قم برش رذاذ مواد التشحيم الجاف على البطانات ذات النقطة صفر ذات الرفع الرأسي بعد كل 80-100 ساعة عمل تراكمية. زيت المحرك السائل ممنوع منعا باتا. يحبس الزيت السائل الرقائق المعدنية المنزلقة للأسفل ويسبب فشل تشويش الجلبة.
عند كل تغيير في ناقل الحركة، يتم تنظيف الناهض والبطانات العمودية من الاتجاه من أعلى إلى أسفل باستخدام الهواء المضغوط لإزالة الرقائق المنزلقة المتراكمة.
تجنب الاصطدام الشديد بالوجه الرأسي للأعلى. سيؤدي تشوه الناهض الناجم عن الاصطدام إلى إتلاف دقة الزاوية اليمنى البالغة 90 درجة وأداء تحديد الموقع بشكل دائم تقريبًا.
يحظر بشدة عملية التحميل الزائد بما يتجاوز الحمل الكابولي المقدر. سوف يؤدي الحمل الزائد إلى تشوه دائم للركيزة.
التعبئة والتغليف والشحن
التعبئة والتغليف: علبة من الخشب الصلب المقاوم للصدمات بدرجة التصدير مع عازل داخلي من الرغوة السميكة. يتم تطبيق معالجة وقائية خاصة لوجه مسند تحديد الموقع الرأسي لمنع أضرار الاصطدام أثناء النقل عبر المحيط لمسافات طويلة.
المهلة القياسية: 14-20 يوم عمل. يتم الاحتفاظ بعدد صغير من وحدات SKU القياسية في المخزون للشحن السريع.
دعم ما بعد البيع
الضمان: يغطي ضمان الوحدة الكاملة لمدة 12 شهرًا عيوب التصنيع باستثناء سوء الاستخدام الذي يسببه الإنسان أو الأضرار الناجمة عن الاصطدام. تتمتع المطالبات المؤهلة بالإصلاح المجاني أو استبدال قطع الغيار.
الموارد التقنية: يتم توفير وثائق التشغيل عبر الإنترنت. يتوفر الدعم الفني المدفوع عن بعد لمشاريع الطلب بالجملة.
خدمة التعديل المخصصة: يتم دعم تعديل ارتفاع الناهض، وتغيير مواصفات السحب، وتصميم تخطيط متعدد المحطات على الناهض الرأسي.
تقييم العينة: يمكن ترتيب عينة التقييم؛ يتحمل المشتري تكلفة شحن العينة.
التعليمات
Q1: هل يمكن وضع منصة JWGRIP L-Type Zero Point Positioning Chuck Pallet بشكل مسطح واستخدامها كمنصة نقالة أفقية عادية ذات نقطة صفر؟
ج: إنه مصمم خصيصًا للتعليق الجانبي الرأسي. لا ينصح باستخدام الوضع المسطح. ينحرف وضع تحمل القوة الفعلي عن مواصفات تصميم الركيزة وسيتجاوز بسهولة سعة الحمولة المقدرة.
س 2: هل سيحدث اهتزاز التشغيل تحت المشبك الجانبي الكابولي؟
ج: ضمن نطاق الحمل المسموح به، توفر الركيزة المطروقة المكونة من قطعة واحدة صلابة كافية. ستحدث ثرثرة ملحوظة إذا تجاوز وزن قطع العمل والتركيبات مجتمعة معدل الحمل الكابولي. حساب الوزن الإجمالي إلزامي خلال مرحلة اختيار المنتج.
س 3: هل يمكن استخدام قواعد التثبيت ذات النقطة الصفر الموجودة لدي على الناهض الرأسي لهذه المنصة من النوع L؟
ج: يمكن تعليق قواعد التثبيت المجهزة بمسامير سحب ذات نقطة صفر D20 القياسية مباشرةً دون إعادة تصنيع التركيبات.
Q4: هل منصة JWGRIP L-Type متوافقة مع ماكينات CNC ذات 5 محاور؟
ج: إنه يعمل مع آلات صغيرة الحجم ذات 5 محاور. يجب إكمال تقييم التداخل الكامل الذي يغطي حركة إمالة المغزل والمثبتات في مرحلة الاختيار.
رؤية قرار الشراء
يواجه العديد من مستخدمي آلات CNC ذات الأغلفة المدمجة تحديات صعبة في تصنيع الميزات الجانبية. تفتقر كتل الزاوية التقليدية منخفضة التكلفة إلى إمكانية التغيير السريع عند نقطة الصفر وتجلب وقتًا طويلاً للإعداد. لا يمكن للمنصات الأفقية العادية ذات النقطة الصفرية تحقيق تحويل مسند عمودي بزاوية 90 درجة.
تجمع JWGRIP L-Type Zero Point Positioning Chuck Pallet بين هيكل تزوير عالي الصلابة مكون من قطعة واحدة على شكل حرف L ونظام التغيير السريع ذو النقطة صفر. إنه يحل اختناقات التركيبات الأساسية لتصنيع الميزات الجانبية على الأدوات الآلية ذات المساحة المحدودة، مما يوفر قيمة عملية ملموسة لصناعة القوالب وتطبيقات المعالجة الجانبية غير المنتظمة للأجزاء الدقيقة.
إرسال استفسار
معلومات الاتصال
-
عنوان
رقم 44، طريق دانينغ لريادة الأعمال، مدينة هومين، مدينة دونغقوان، مقاطعة قوانغدونغ، الصين
-
هاتف
-
بريد إلكتروني
مرحبا بكم في إرسال استفسار إلى JWGRIP. سيوفر فريق المبيعات والفني المحترف لدينا اختيارًا مجانيًا للتركيبات وتصميم حلول مخصصة وعروض أسعار دقيقة.

توصيات الأخبار