العربية
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
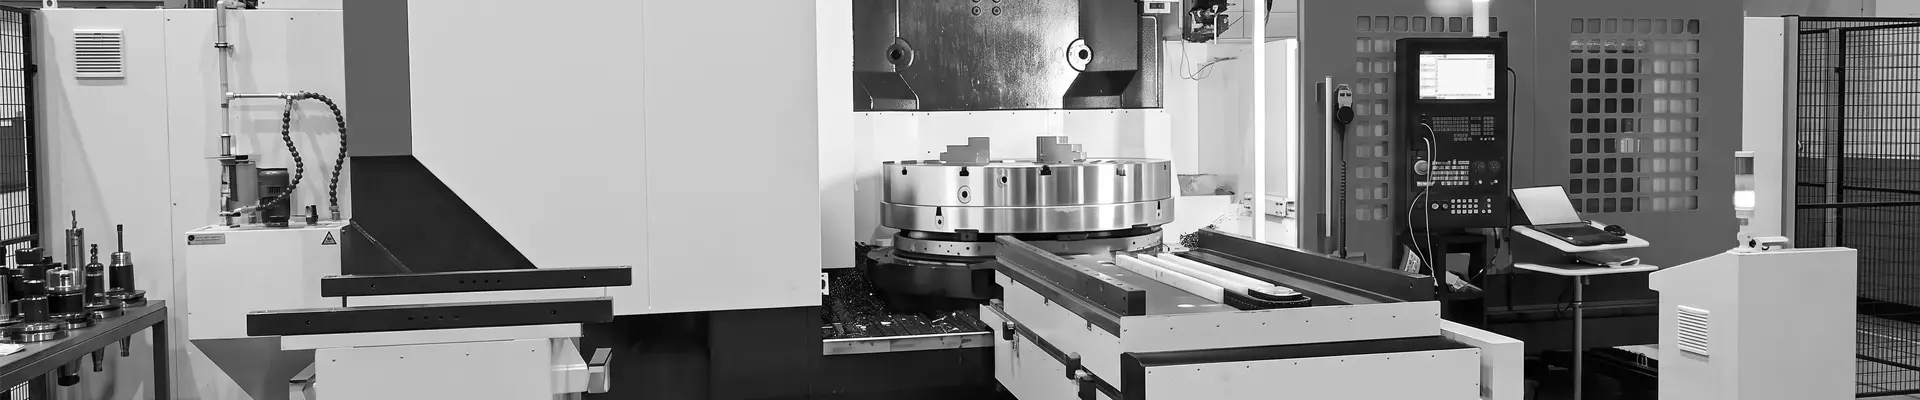
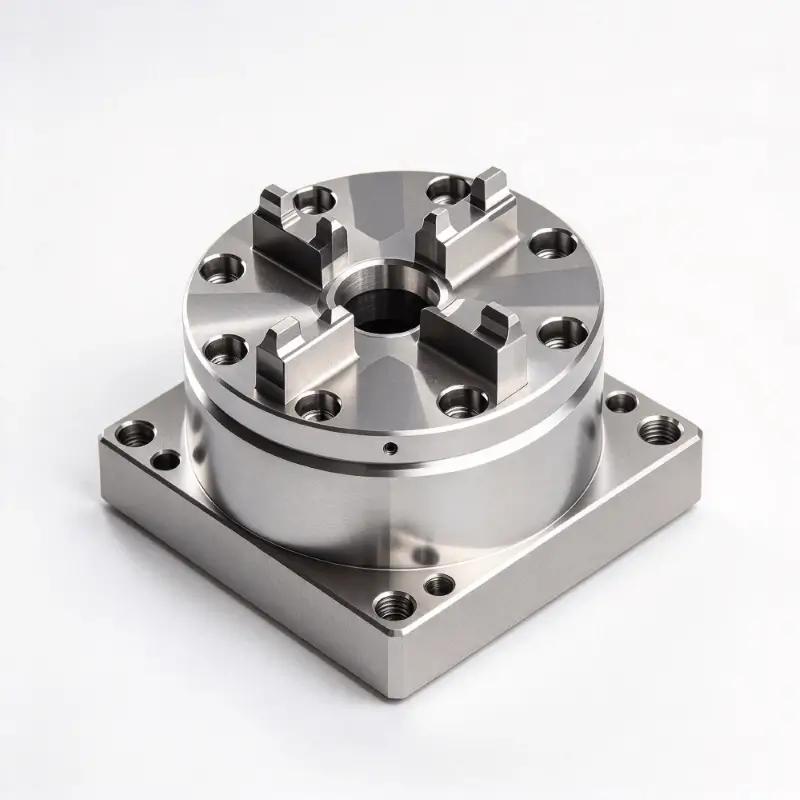
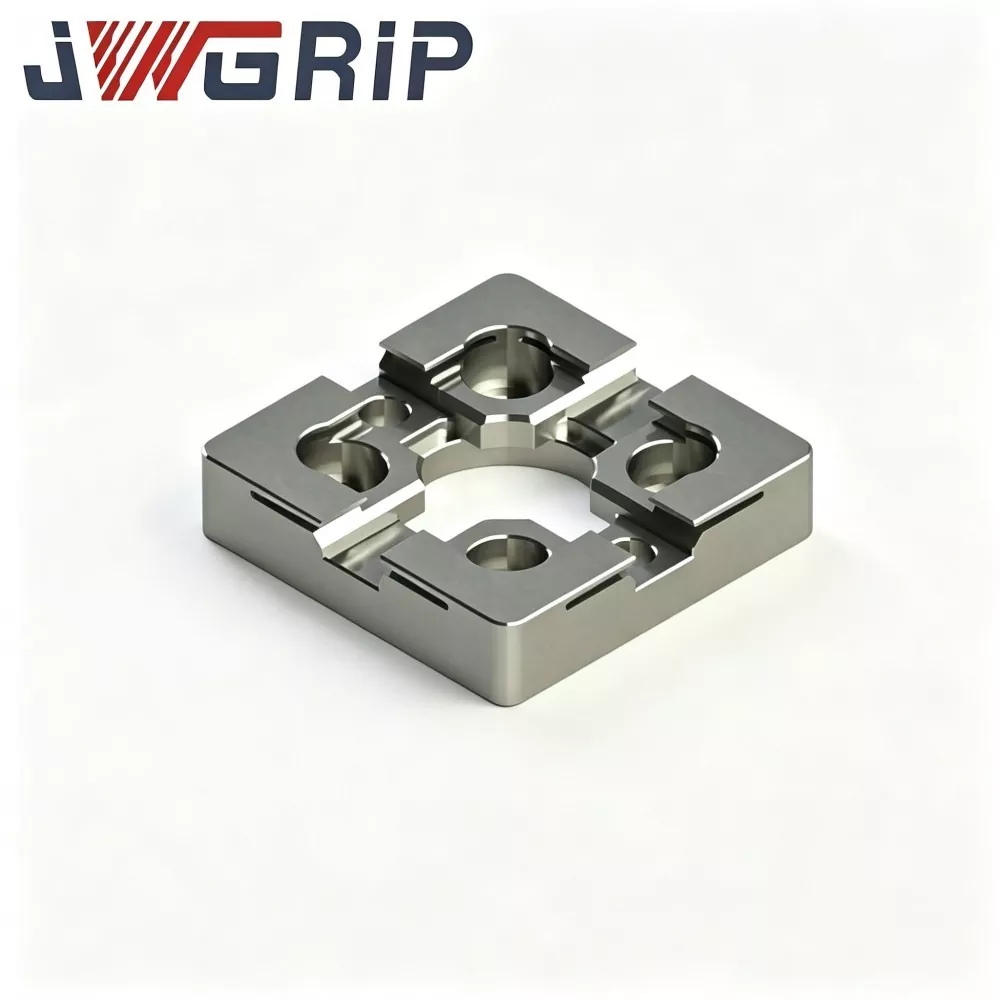

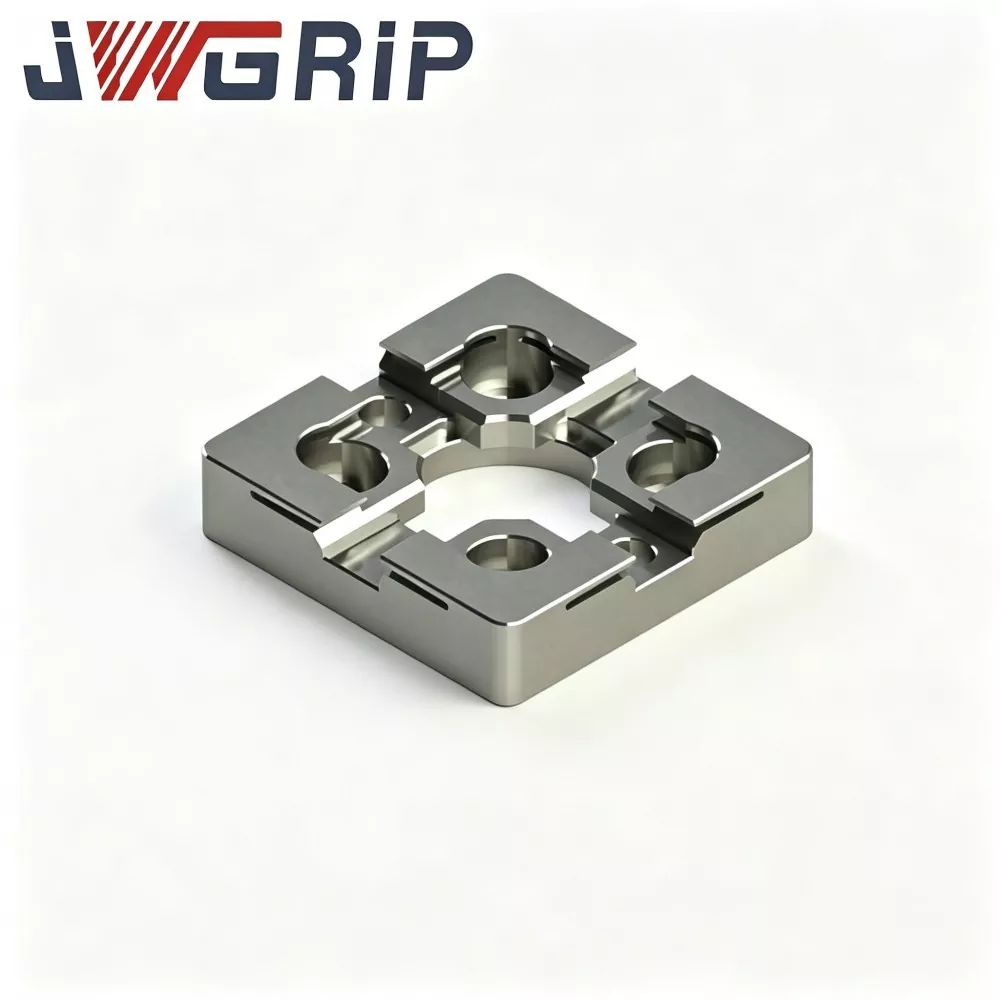
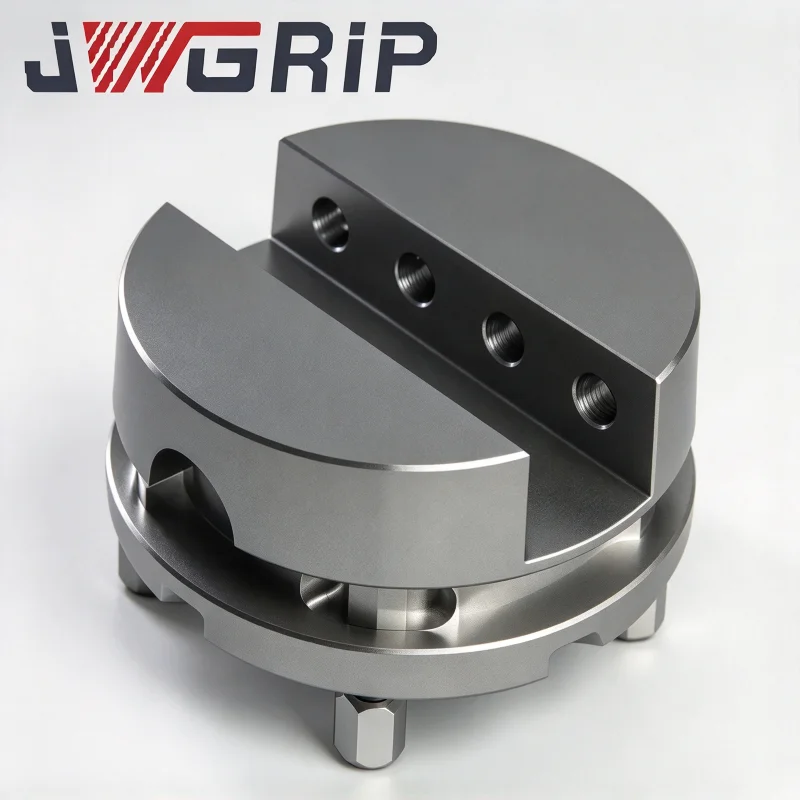
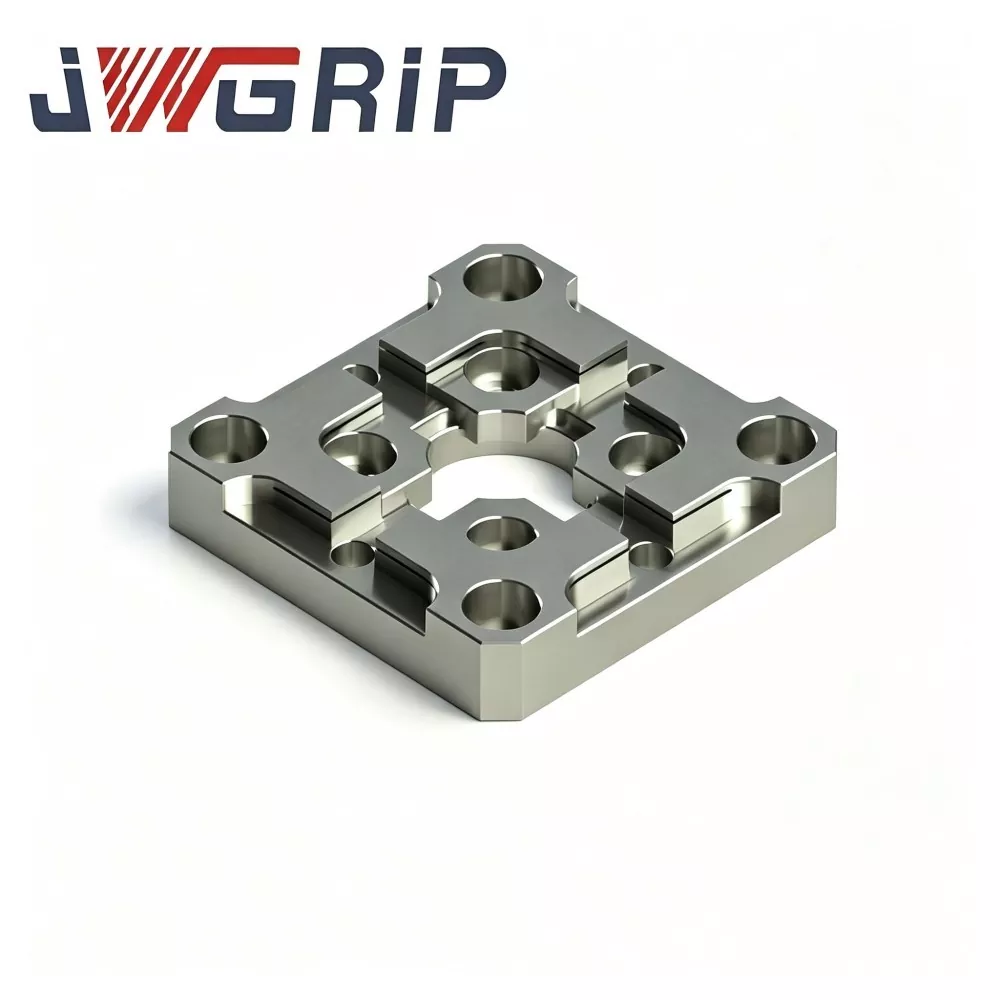
لوحة توسيط EDM مقاس 54 × 54 من النوع R
JWGRIP هي الشركة المصنعة والموردة المحترفة للوحة توسيط R-Type 54x54 EDM في الصين، مع المواصفات القياسية المتوفرة بالكامل في المخزون ودعم الطلب بالجملة العالمي لآلة EDM المدمجة ومشاريع ورشة عمل القوالب الدقيقة. إنها عبارة عن أداة قياس مرجعية مدمجة عالية الدقة ومقاومة للاهتراء تم تصميمها خصيصًا لمعدات EDM ذات الغاطس الصغيرة الحجم، وأدوات التحكم الكهربائية الصغيرة وسيناريوهات معالجة القوالب الدقيقة متعددة التجاويف. إنه يدمج هيكل الكتف ذو الوضع الانتقالي الأمثل من النوع R والأداء الميكانيكي المستقر حرارياً في وحدة واحدة، مما يزيل عيوب التآكل السهل للبثق وتقطيع الزوايا للوحات المركزية المصغرة التقليدية ذات الزاوية اليمنى.
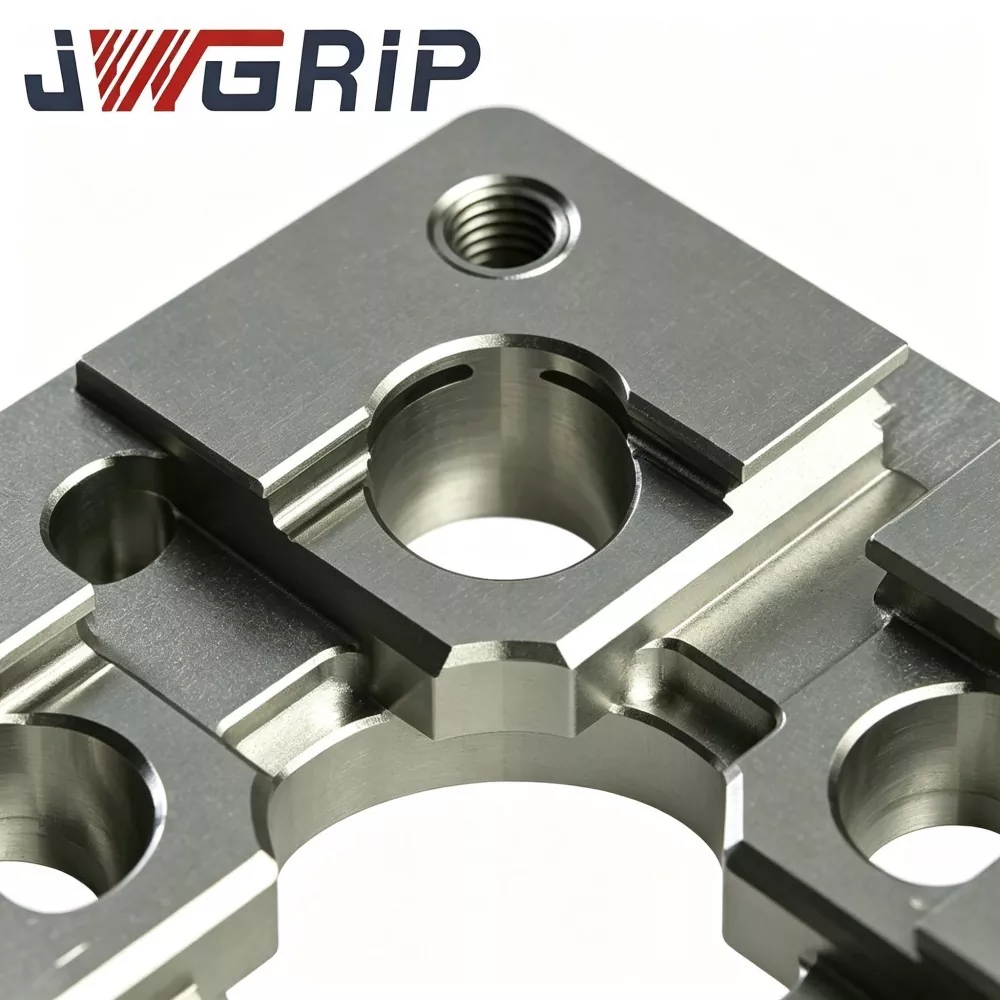
تعتمد لوحة التمركز عالية الثبات R-Type 54x54 EDM على فولاذ أدوات سبائكي مثبت حراريًا ممتازًا كمواد خام، ويتم معالجتها من خلال معالجة الشيخوخة لتخفيف الضغط متعدد الدورات، وتصلب السطح المحلي وتقنية الطحن المزدوج الوجه فائقة الدقة. يقوم هيكل الكتف الانتقالي من النوع R الذي تم ترقيته بتوزيع ضغط الاتصال المركز بشكل فعال أثناء الإرساء المتكرر للأقطاب الكهربائية ودورات التحميل والتفريغ المتكررة، مما يقلل بشكل كبير من تلف المسافة البادئة وتآكل الزوايا، ويحافظ بشكل دائم على دقة قياس التمركز المستقرة. يتجنب الجسم الفولاذي المستقر حراريًا بشكل فعال التشوه الهيكلي وانحراف الأبعاد الناجم عن تقلبات درجة حرارة ورشة العمل، مما يضمن التسطيح الممتاز واتساق الأبعاد على المدى الطويل في إنتاج الدفعات عالية التردد.
إنه يتكيف بشكل مثالي مع متطلبات تحديد المواقع لأقطاب النحاس والجرافيت والنحاس والتنغستن صغيرة الحجم، ويقلل بشكل كبير من وقت التوسيط اليدوي المسبق، ويزيل أخطاء المعايرة اليدوية المتراكمة، ويحل نقاط الألم الصناعية المتمثلة في فجوة الشرارة غير المستقرة وتفاصيل التجويف الصغيرة المعيبة الناتجة عن المعيار البالي. وهو يدعم توريد المخزون القياسي وتعديل OEM لتخطيط فتحة التركيب وتحديد المواقع الرئيسية، مما يوفر حلول تحديد موضع عالية الدقة موثوقة وقابلة للتكرار للإدراج المصغر ومعالجة دفعات EDM للقالب متعدد التجاويف.
نقاط الألم العملية
تواجه ورش عمل EDM ذات الغاطسة المدمجة التي تعالج الموصلات الدقيقة والقوالب الطبية المصغرة عيوبًا متأصلة في لوحات التمركز التقليدية صغيرة الحجم:
تستخدم الألواح المركزية الصغيرة التقليدية أكتافًا داخلية ذات زاوية حادة. يؤدي تأثير الإرساء إلى تركيز الضغط على مناطق الزوايا الضيقة. يتم إنشاء فجوات صغيرة غير مرئية تدريجيًا، والتي لا يمكن اكتشافها عن طريق الفحص البصري الروتيني.
ينحرف المرجع المركزي بصمت أثناء الإنتاج المستمر، مما يؤدي إلى فجوة شرارة غير متناسقة، وتآكل غير متساوي للجدار الجانبي للتجويف ومخاطر الخردة لإدراج القوالب المصغرة عالية القيمة.
تعمل JWGRIP على تحسين لوحة توسيط R-Type 54x54 EDM لنقاط الألم المذكورة أعلاه:
1. يعيد كتف تحديد المواقع الانتقالي السلس من النوع R توزيع ضغط التلامس في الإرساء ويقلل من خطر المسافة البادئة الدقيقة وتقطيع الزوايا في ظل دورات تحميل وتفريغ القطب الكهربائي المتكررة.
2. تعمل الركيزة المصنوعة من سبائك الفولاذ والأدوات المستقرة حراريًا بالإضافة إلى التقادم متعدد المراحل على تقييد التشوه المعياري الناتج عن تقلبات درجة الحرارة المحيطة للخزانة لآلات EDM المدمجة.
3. يضمن الطحن فائق الدقة ذو الوجهين التسطيح والتوازي الموثوق به لمسند التمركز الميكانيكي المستقر.
4. يعمل على تبسيط سير العمل اليدوي للتوسيط المسبق ويقلل من خطأ تحديد الموضع التراكمي لإدخالات القالب المعقدة الصغيرة، مما يؤدي إلى تحسين دقة التكرار لمهام EDM المجمعة ذات القالب الصغير.
5. مساحة مدمجة مقاس 54 × 54 تتكيف مع مساحة الطاولة المحدودة؛ يتوفر تعديل OEM مخصص لنمط الثقب ورئيس تحديد المواقع لمشاريع خلايا EDM الآلية المدمجة الخاصة.
منطق التشغيل
JWGRIP R-Type 54x54 EDM Centering Plate عبارة عن أداة مرجعية ميكانيكية مدمجة مخصصة لتحديد المواقع مسبقًا ومحاذاة التركيز لأدوات قطب كهربائي EDM صغيرة الحجم:
1. يتم تثبيته بين طاولة عمل EDM المدمجة / قاعدة التثبيت الصغيرة وأداة تثبيت القطب الكهربائي. إنه يوفر مرجعًا ميكانيكيًا مركزيًا قابلاً للتكرار أثناء التبديل المتكرر لأدوات الرقص الكهربائية المصغرة المصنوعة من النحاس أو الجرافيت أو النحاس والتنغستن.
2. لوحات مركزية تقليدية صغيرة الحجم تعتمد أكتافًا داخلية حادة بزاوية 90 درجة. يركز ضغط تأثير الالتحام على خطوط الحافة الضيقة، مما ينتج عنه مسافة بادئة بلاستيكية صغيرة بعد دورات الضغط المتكررة.
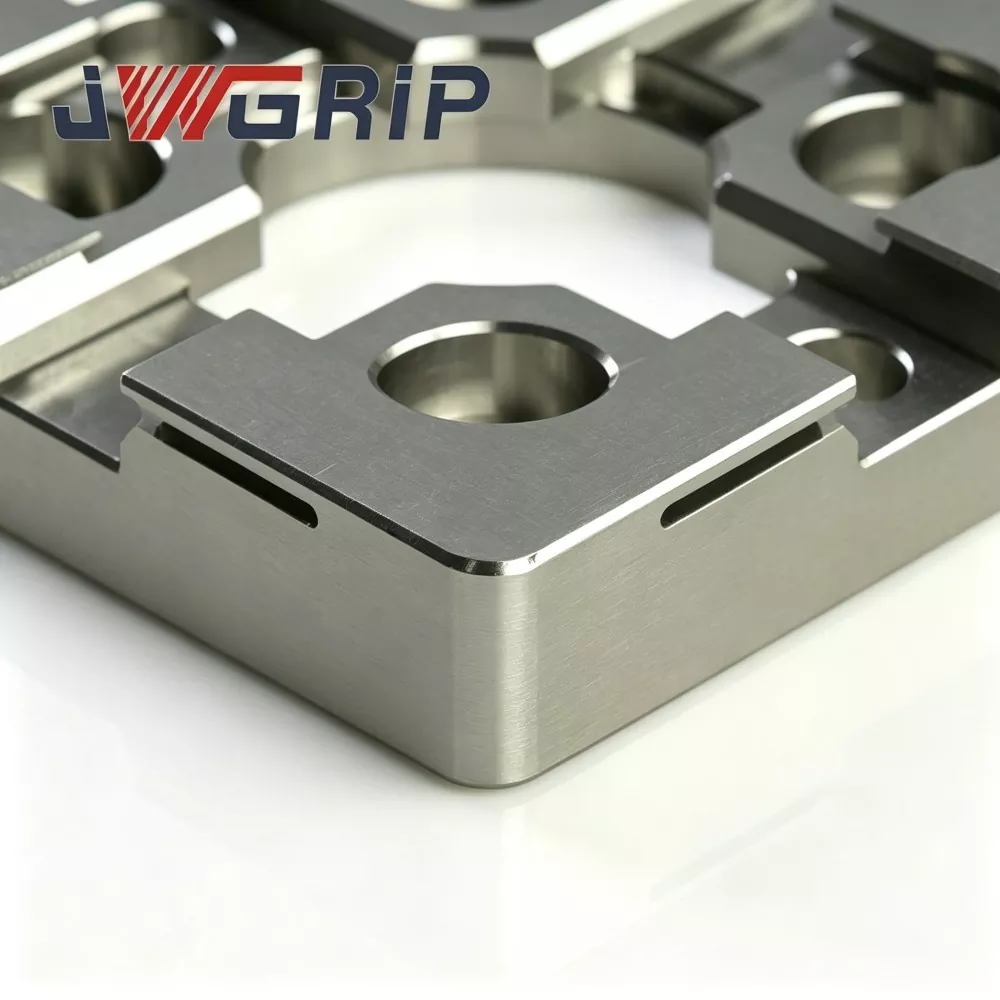
3. التحسين الهيكلي الأساسي: يعمل المظهر الجانبي الانتقالي المستمر السلس من النوع R على أكتاف الموضع الداخلي على توسيع منطقة الاتصال الفعالة، وينشر ضغط الاتصال على الأسطح الأوسع بدلاً من خطوط الزوايا الحادة. يؤدي هذا إلى إبطاء تراكم المسافة البادئة وتأخير انحراف المسند المرجعي.
تذكير مهم بالحدود الوظيفية:
توفر هذه الوحدة فقط التوسيط المسبق الميكانيكي، ولا يمكن أن تحل محل معايرة الإحداثيات الدقيقة القائمة على المسبار. بعد الإرساء الميكانيكي، لا يزال المشغلون بحاجة إلى قياس المسبار وتعويض التنسيق بما يتوافق مع مواصفات عملية EDM القياسية.
سيناريوهات التطبيق الرئيسية:
قالب موصل صغير، قالب الأجزاء الطبية المصغرة، قالب إدخال تروس دقيق وتصنيع EDM صغير الحجم لإدراج الصب بالقالب. يمكن تركيبه على خراطيش مدمجة ذات نقطة صفر، أو قواعد تركيبات صغيرة أو طاولات عمل صغيرة من نوع EDM.
الأداء الفني
1. هيكل كتف مضاد للتآكل من النوع R صغير الحجم يُظهر اختبار المتانة المعملي المقارن، في ظل تردد الإرساء وقوة الاتصال المتساوية، تعمل لوحة التمركز JWGRIP R-Type 54×54 EDM على خفض إجهاد التلامس المحلي بنسبة 32% تقريبًا مقابل لوحات التمركز الصغيرة التقليدية ذات الزوايا الحادة، مما يقلل بشكل كبير من المسافة البادئة الدقيقة ومخاطر تقطيع الزاوية الداخلية في دورات الدُفعات المستمرة.
2. معالجة الشيخوخة بالتثبيت الحراري ثنائي الجولة، تخضع أداة السبائك الفولاذية الفارغة للشيخوخة ذات درجة الحرارة العالية على مرحلتين بعد المعالجة الخشنة للقضاء على معظم الإجهاد الداخلي المتبقي. داخل ورشة العمل، تبلغ درجة الحرارة المحيطة 16-30 درجة مئوية، وتباين تسطيح اللوحة النهائية ≥0.0025 مم، مما يمنع التشوه المعياري الناتج عن انحراف درجة حرارة الخزانة لمعدات EDM المدمجة.
3. الطحن فائق الدقة على الوجهين، الوجه المرجعي العلوي للعمل ومسند التثبيت السفلي كلاهما أرضيات فائقة الدقة. تسطيح السطح العلوي .002 مم؛ التوازي بين المسند العلوي والسفلي .0030.003 مم. يدعم التوازي الجيد التثبيت العكسي لاستخدام الأسطح البديلة في ظل ظروف الماكينة المدمجة ذات المساحة المحدودة.
4. معالجة تصلب السطح المحلية الانتقائية فقط مناطق الكتف الداخلية من النوع R هي التي تتلقى تصلبًا موضعيًا عالي الطاقة، وصلابة السطح HRC 57-61. مقاومة قوية للخدش ضد مسحوق الكربون والحطام المعدني الناعم؛ تحتفظ المناطق الأساسية غير الحرجة بالإجهاد بصلابة الركيزة لتجنب كسر اللوحة بأكملها عند التأثير العرضي.
5. الانتهاء من التخميل المقاوم للسوائل العازلة والتآكل والمعالجة المضادة للصدأ للتخميل للسطح الخارجي بالكامل. يقاوم التآكل الكيميائي الناتج عن تناثر السوائل العازلة والرطوبة العالية داخل خزانة ماكينة EDM المدمجة، مما يؤخر ظهور الصدأ الموضعي أثناء تشغيل ورشة العمل على المدى الطويل.
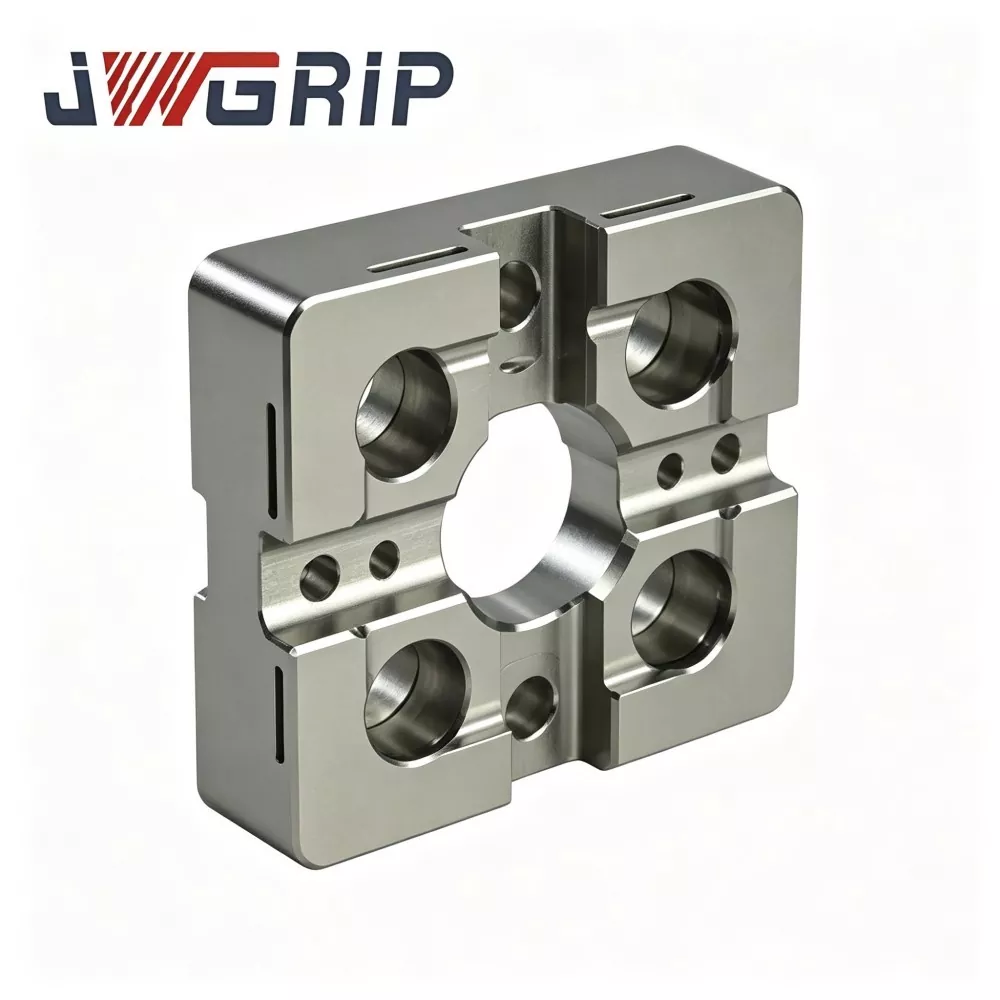
6. مخطط تفصيلي موفر للمساحة مقاس 54 × 54 مع ميزات التركيب المُجهزة مسبقًا فتحات دبوس تحديد موقع مسبقة الصنع وفتحات لولبية غاطسة تتوافق مع واجهات التثبيت المدمجة ذات النقطة الصفرية. التثبيت المباشر بدون تصنيع ثانوي لمعظم قواعد تركيبات EDM الصغيرة.
7. أرشيف الجودة على مستوى الدفعة الذي يمكن تتبعه تحمل كل لوحة نهائية رقمًا تسلسليًا حصريًا محفورًا بالليزر. يتم أرشفة مجموعات بيانات الفحص الكاملة التي تغطي التسطيح والتوازي والتسامح مع ملف تعريف R، مما يدعم إدارة الجودة التي يمكن تتبعها لمؤسسات الإنتاج الضخم ذات القوالب الدقيقة.
سير عمل الإنتاج
تكوين المواد الخام الواردة والتحقق من الصلابة ← الطحن الخشن باستخدام الحاسب الآلي ← المرحلة الأولى من تقادم تخفيف الضغط في درجات الحرارة العالية ← التصنيع شبه النهائي ← تشكيل كفاف الكتف على شكل حرف R الداخلي ← تقادم التثبيت الحراري الثانوي ← تصلب السطح المحلي الانتقائي ← طحن فائق الدقة مزدوج الوجه ← تحديد موقع ثقب الدبوس وفتحة الغاطسة بالآلات النهائية ← الفحص الهندسي متعدد العناصر CMM ← وضع علامة الرقم التسلسلي بالليزر ← مضاد للصدأ التخميل ← إعادة الفحص البصري والأبعاد النهائي ← تخزين البضائع تامة الصنع.
يتوافق الإنتاج مع مواصفات نظام إدارة الجودة ISO 9001.
أدوات القياس الأساسية: CMM، ومقياس تداخل التسطيح، واختبار الصلابة من روكويل، تخضع جميعها للمعايرة المترولوجية الرسمية الدورية.
يتم إصدار تقرير فحص مستقل لكل وحدة تامة الصنع؛ يمكن تقديم وثائق شهادة المواد بناء على طلب المشتري.
قواعد الصيانة اليومية
1. قبل التركيب، قم بتنظيف سطح التزاوج بقاعدة التثبيت بالكامل وفتحات تحديد موقع الدبوس ومسند أسفل اللوحة؛ إزالة مسحوق الكربون والرقائق المعدنية وبقايا السوائل العازلة. سوف تؤدي الجزيئات الأجنبية المحاصرة إلى انحراف الميل الخفي.
2. أحكم ربط براغي التثبيت على التجويف بدقة وفقًا لعزم الدوران المحدد. يؤدي عزم الدوران الزائد إلى حدوث تشوه موضعي للوحة؛ يؤدي عدم كفاية عزم الدوران إلى زيادة خطر تغيير اللوحة تحت تأثير الالتحام.
3. السيطرة على السكتة الدماغية تتحرك القطب الكهربائي. منع الاصطدام العنيف بأكتاف تحديد المواقع من النوع R؛ يجب اعتماد وضع الإرساء ذو الاتصال الناعم للتمركز الميكانيكي المسبق.
4. بعد التوسيط الميكانيكي المسبق، أكمل تعويض الإحداثيات القائم على المسبار وفقًا لمواصفات عملية EDM. لا تعامل مطلقًا نتيجة التوسيط الميكانيكي المسبق كمرجع نهائي للتصنيع.
5. كل 6-9 أيام عمل، افحص مناطق الكتف اليمنى الداخلية تحت عدسة مكبرة؛ استبدل اللوحة المركزية على الفور في حالة اكتشاف مسافة بادئة أو خدش أو شق.
العمليات المعرضة للخطأ التي يجب تجنبها
1. التثبيت بدون تنظيف شامل لأسطح التزاوج، والرقائق المدمجة لتوليد خطأ إمالة مخفي.
2. الإرساء القسري بالمطرقة، مما ينتج عنه مسافة بادئة صغيرة غير مرئية على أكتاف تحديد المواقع.
3. قم بربط عزم الدوران الزائد، مما يؤدي إلى تشويه هندسي دائم.
4. تخطي المعايرة الدقيقة للمسبار والاعتماد بشكل كامل على التوسيط الميكانيكي المسبق لتصنيع EDM ذو التجويف الصغير.
جدول فحص الأخطاء
|
ظاهرة الخلل |
السبب الجذري المحتمل |
القرار المقترح |
|
تكرار تقلب القراءة المركزية |
سطح التزاوج القذر؛ برغي التركيب السائب؛ قطب كهربائي مشوه |
تفكيك وتنظيف وجوه الاتصال؛ إعادة ربط البراغي فحص أو استبدال الرقصة المعيبة |
|
إزاحة التركيز التدريجي بعد التشغيل المستمر |
يعاني الكتف R من التآكل أو التقطيع الدقيق |
التحقق من حالة الكتف تحت أداة مكبرة؛ استبدل الوحدة عند ظهور علامات التآكل |
|
ضعف التوازي لرسو السفن الإخراج |
تثبيت عزم الدوران الزائد؛ الحطام محصور تحت قاعدة اللوحة |
أعد التثبيت وفقًا لمواصفات عزم الدوران؛ واجهة المقعد السفلي نظيفة تمامًا |
مقارنة الأداء والعملية
تعتمد معظم لوحات EDM التجارية الصغيرة الحجم على أكتاف داخلية ذات زاوية حادة دون انتقال R مشتت للضغط. يقوم العديد من المنافسين بإلغاء التعتيق الثانوي الناتج عن التثبيت الحراري والتصلب الانتقائي المحلي لخفض تكلفة الإنتاج.
1. قدرة مقاومة التآكل: تنتج لوحات الكتف الحادة المنافسة مسافة بادئة صغيرة بسهولة بعد 350-650 دورة إرساء. يعمل هيكل الانتقال السلس من النوع JWGRIP R على تحسين الأداء المضاد للمسافة البادئة بشكل كبير في ظل تأثير الإرساء المتكرر.
2. إدارة الإجهاد الداخلي: العديد من المنتجات المنافسة تتجاهل الشيخوخة الثانوية. ينطلق الإجهاد المتبقي بعد الطحن ببطء في ظل تغير درجة الحرارة المحيطة ويؤدي إلى انحراف التسطيح. تعمل عملية التعمير ثنائية المراحل لدينا على إزالة معظم الضغوط المتبقية لضمان الاستقرار الهندسي على المدى الطويل.
3. معيار الفحص: يقوم الكثير من الموردين بتنفيذ فحص أخذ العينات الجزئي فقط. تخضع كل لوحة JWGRIP لمسح هندسي CMM كامل العنصر مع رقم تسلسلي مستقل لإمكانية التتبع الكاملة.
4. كفاءة المشروعات المخصصة: تقدم العديد من المصانع أحجامًا قياسية ثابتة فقط. بدعم من سير عمل OEM الناضج، تقوم JWGRIP بتنفيذ تخطيط الفتحات وتعديل تحديد المواقع لمشاريع تركيبات EDM المدمجة الخاصة.
التعليمات
Q1: هل يمكن للوحة JWGRIP R-Type 54x54 EDM المركزية تحقيق أداء عدم التآكل للإنتاج الضخم على المدى الطويل؟
ج1: يؤدي انتقال R الأمثل إلى إبطاء مخاطر المسافة البادئة والتقطيع بشكل كبير، ومع ذلك لا يمكن تحقيق عدم التآكل المطلق بعد دورات الإرساء الضخمة. يظل الفحص الدوري بمساعدة المكبر للأكتاف الداخلية على شكل حرف R إلزاميًا. استبدل اللوحة فورًا بمجرد اكتشاف الخدش أو المسافة البادئة أو الشق.
Q2: هل يمكن استخدام هذه اللوحة المركزية المدمجة لأدوات أقطاب الجرافيت كبيرة الحجم ذات الوزن الثقيل؟
A2: تم تصميم هذه الوحدة لرقصات الأقطاب الكهربائية الصغيرة الحجم لآلات EDM المدمجة. لا يُنصح باستخدامه مع مجموعات الجرافيت الكبيرة شديدة التحمل. يؤدي الحمل الزائد إلى تسريع تآكل الكتف وقد يؤدي إلى خطر تشوه دائم.
Q3: هل تدعم OEM لنمط الثقب غير القياسي وهندسة تحديد المواقع المخصصة؟
ج3: نعم. يرجى تقديم رسومات فنية كاملة مع مواصفات واضحة لترتيب الثقوب، وملف تعريف تحديد المواقع، والتسطيح، وتحمل التوازي. يكمل الفريق الهندسي تقييم قابلية التصنيع خلال 12 يوم عمل ويصدر عرض أسعار رسمي.
س 4: ما هي حالات الفشل المستثناة من نطاق الضمان؟
A4: ينتمي هذا إلى مكون تحديد المواقع عالي الدقة. يغطي الضمان عيوب التصنيع الموجودة عند التسليم: التسطيح والتوازي والصلابة خارج المواصفات. إن الأضرار الناجمة عن الاصطدام والتركيب الزائد لعزم الدوران والتآكل الناتج عن الاستخدام الدوري العادي هي خارج الضمان.
إرسال استفسار
معلومات الاتصال
-
عنوان
رقم 44، طريق دانينغ لريادة الأعمال، مدينة هومين، مدينة دونغقوان، مقاطعة قوانغدونغ، الصين
-
هاتف
-
بريد إلكتروني
مرحبا بكم في إرسال استفسار إلى JWGRIP. سيوفر فريق المبيعات والفني المحترف لدينا اختيارًا مجانيًا للتركيبات وتصميم حلول مخصصة وعروض أسعار دقيقة.
توصيات الأخبار