العربية
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
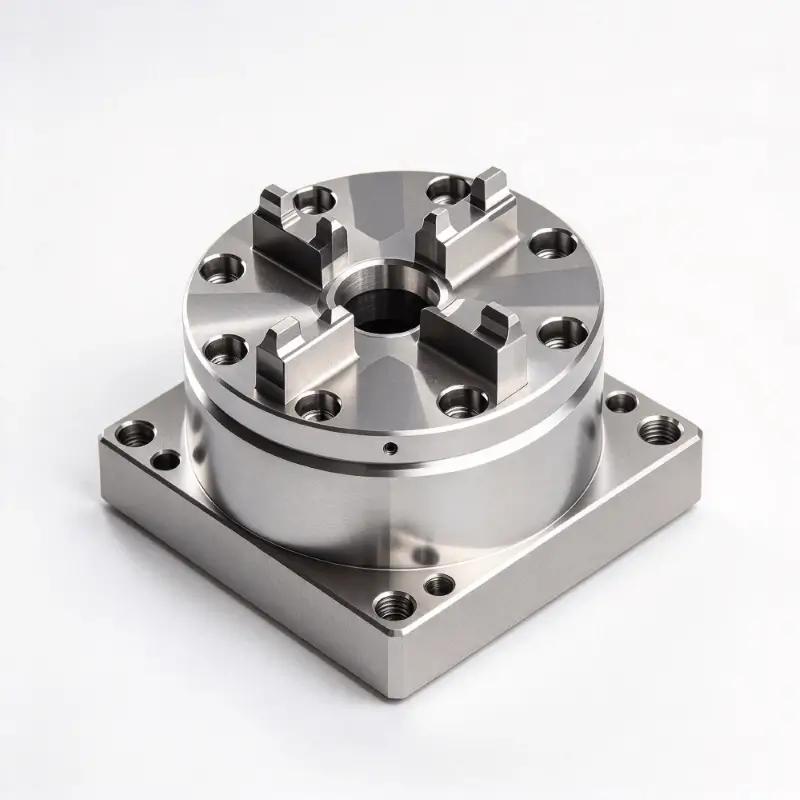
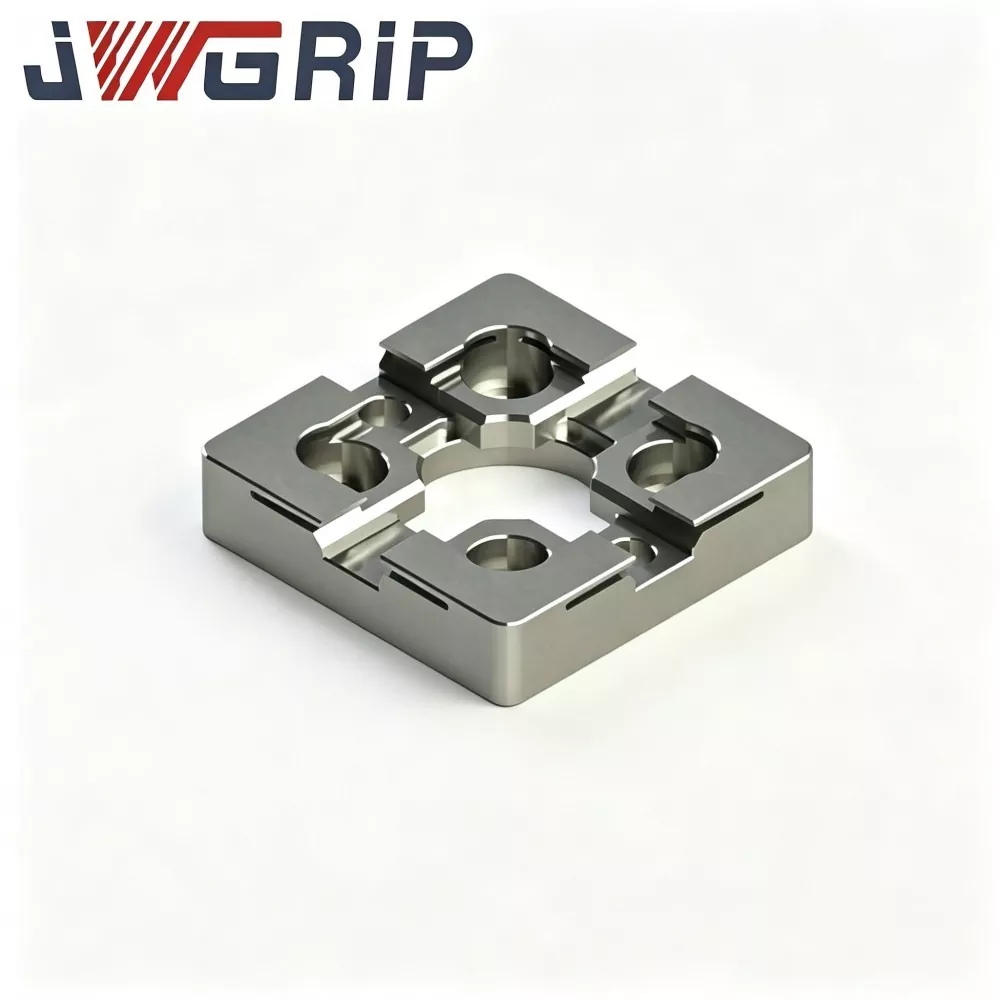

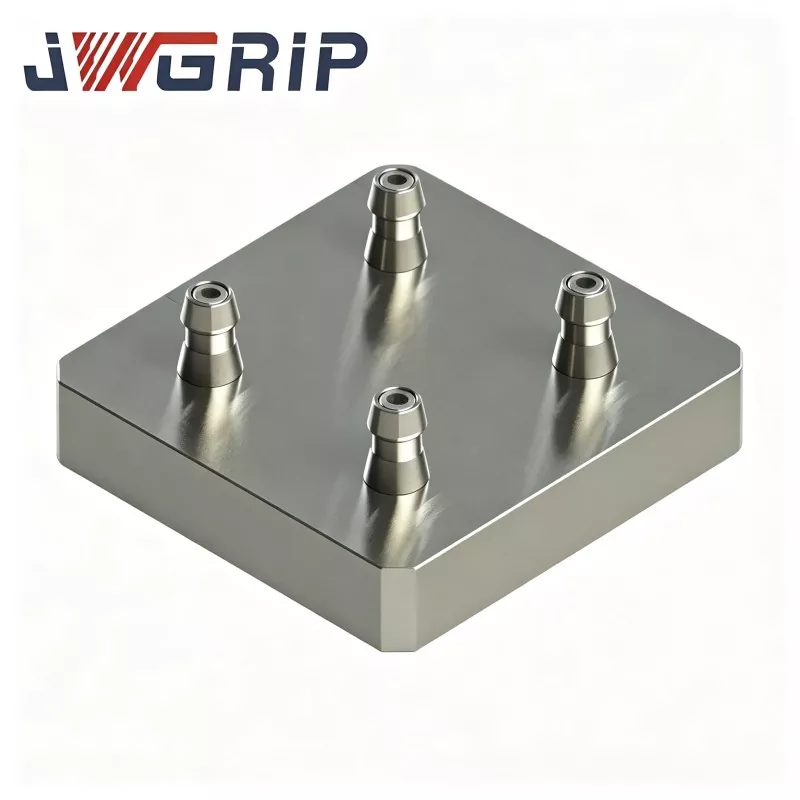
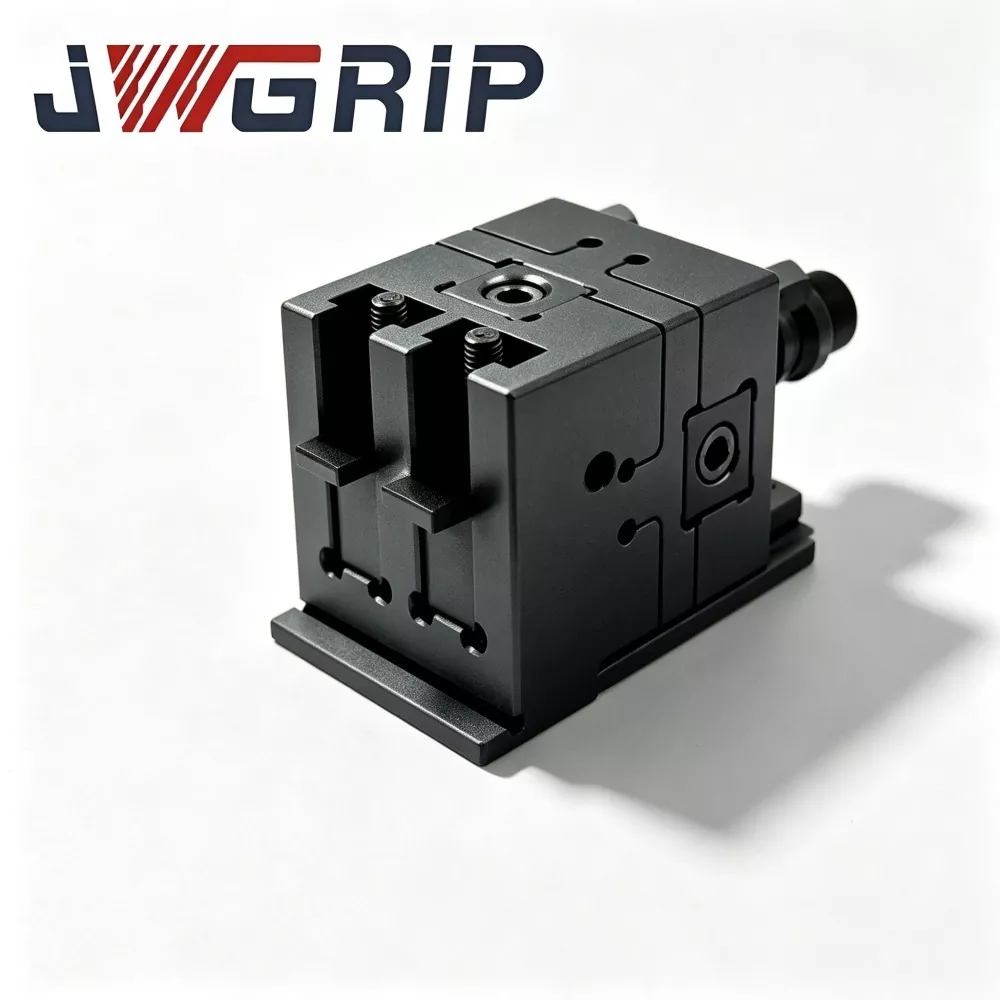
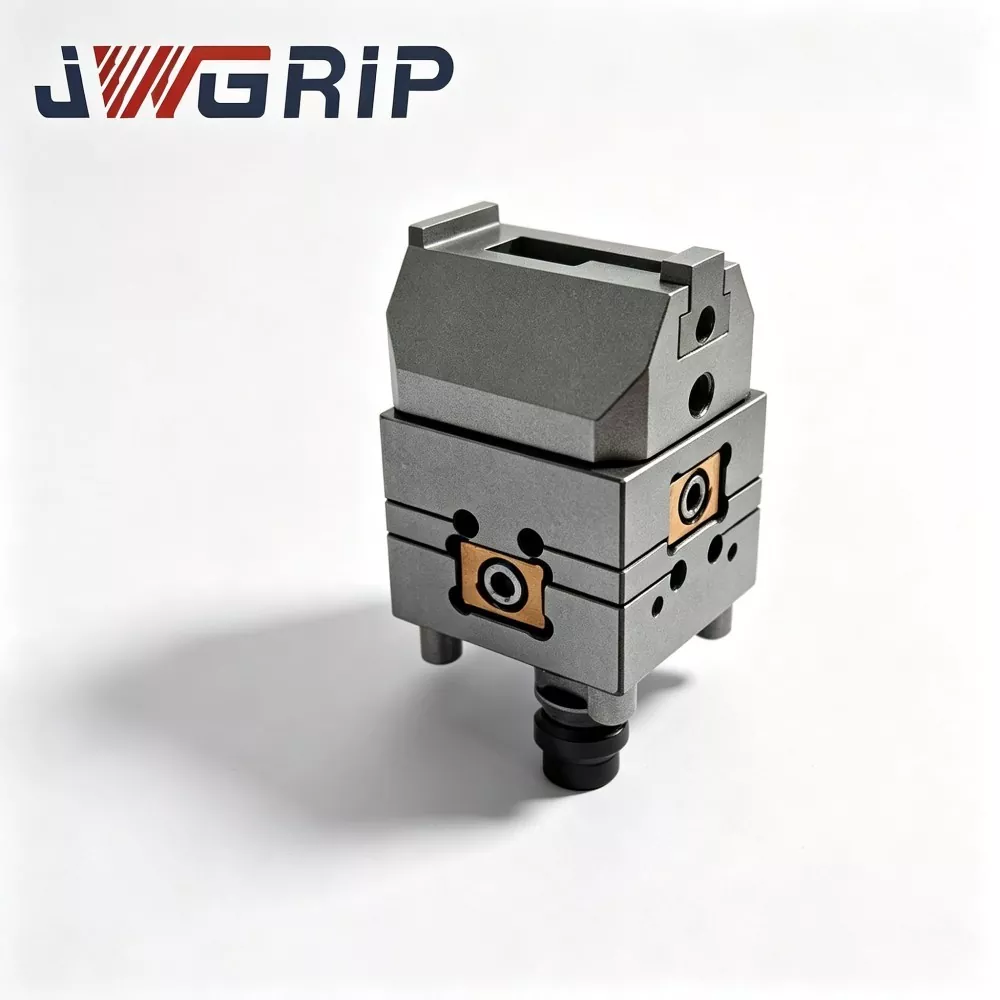
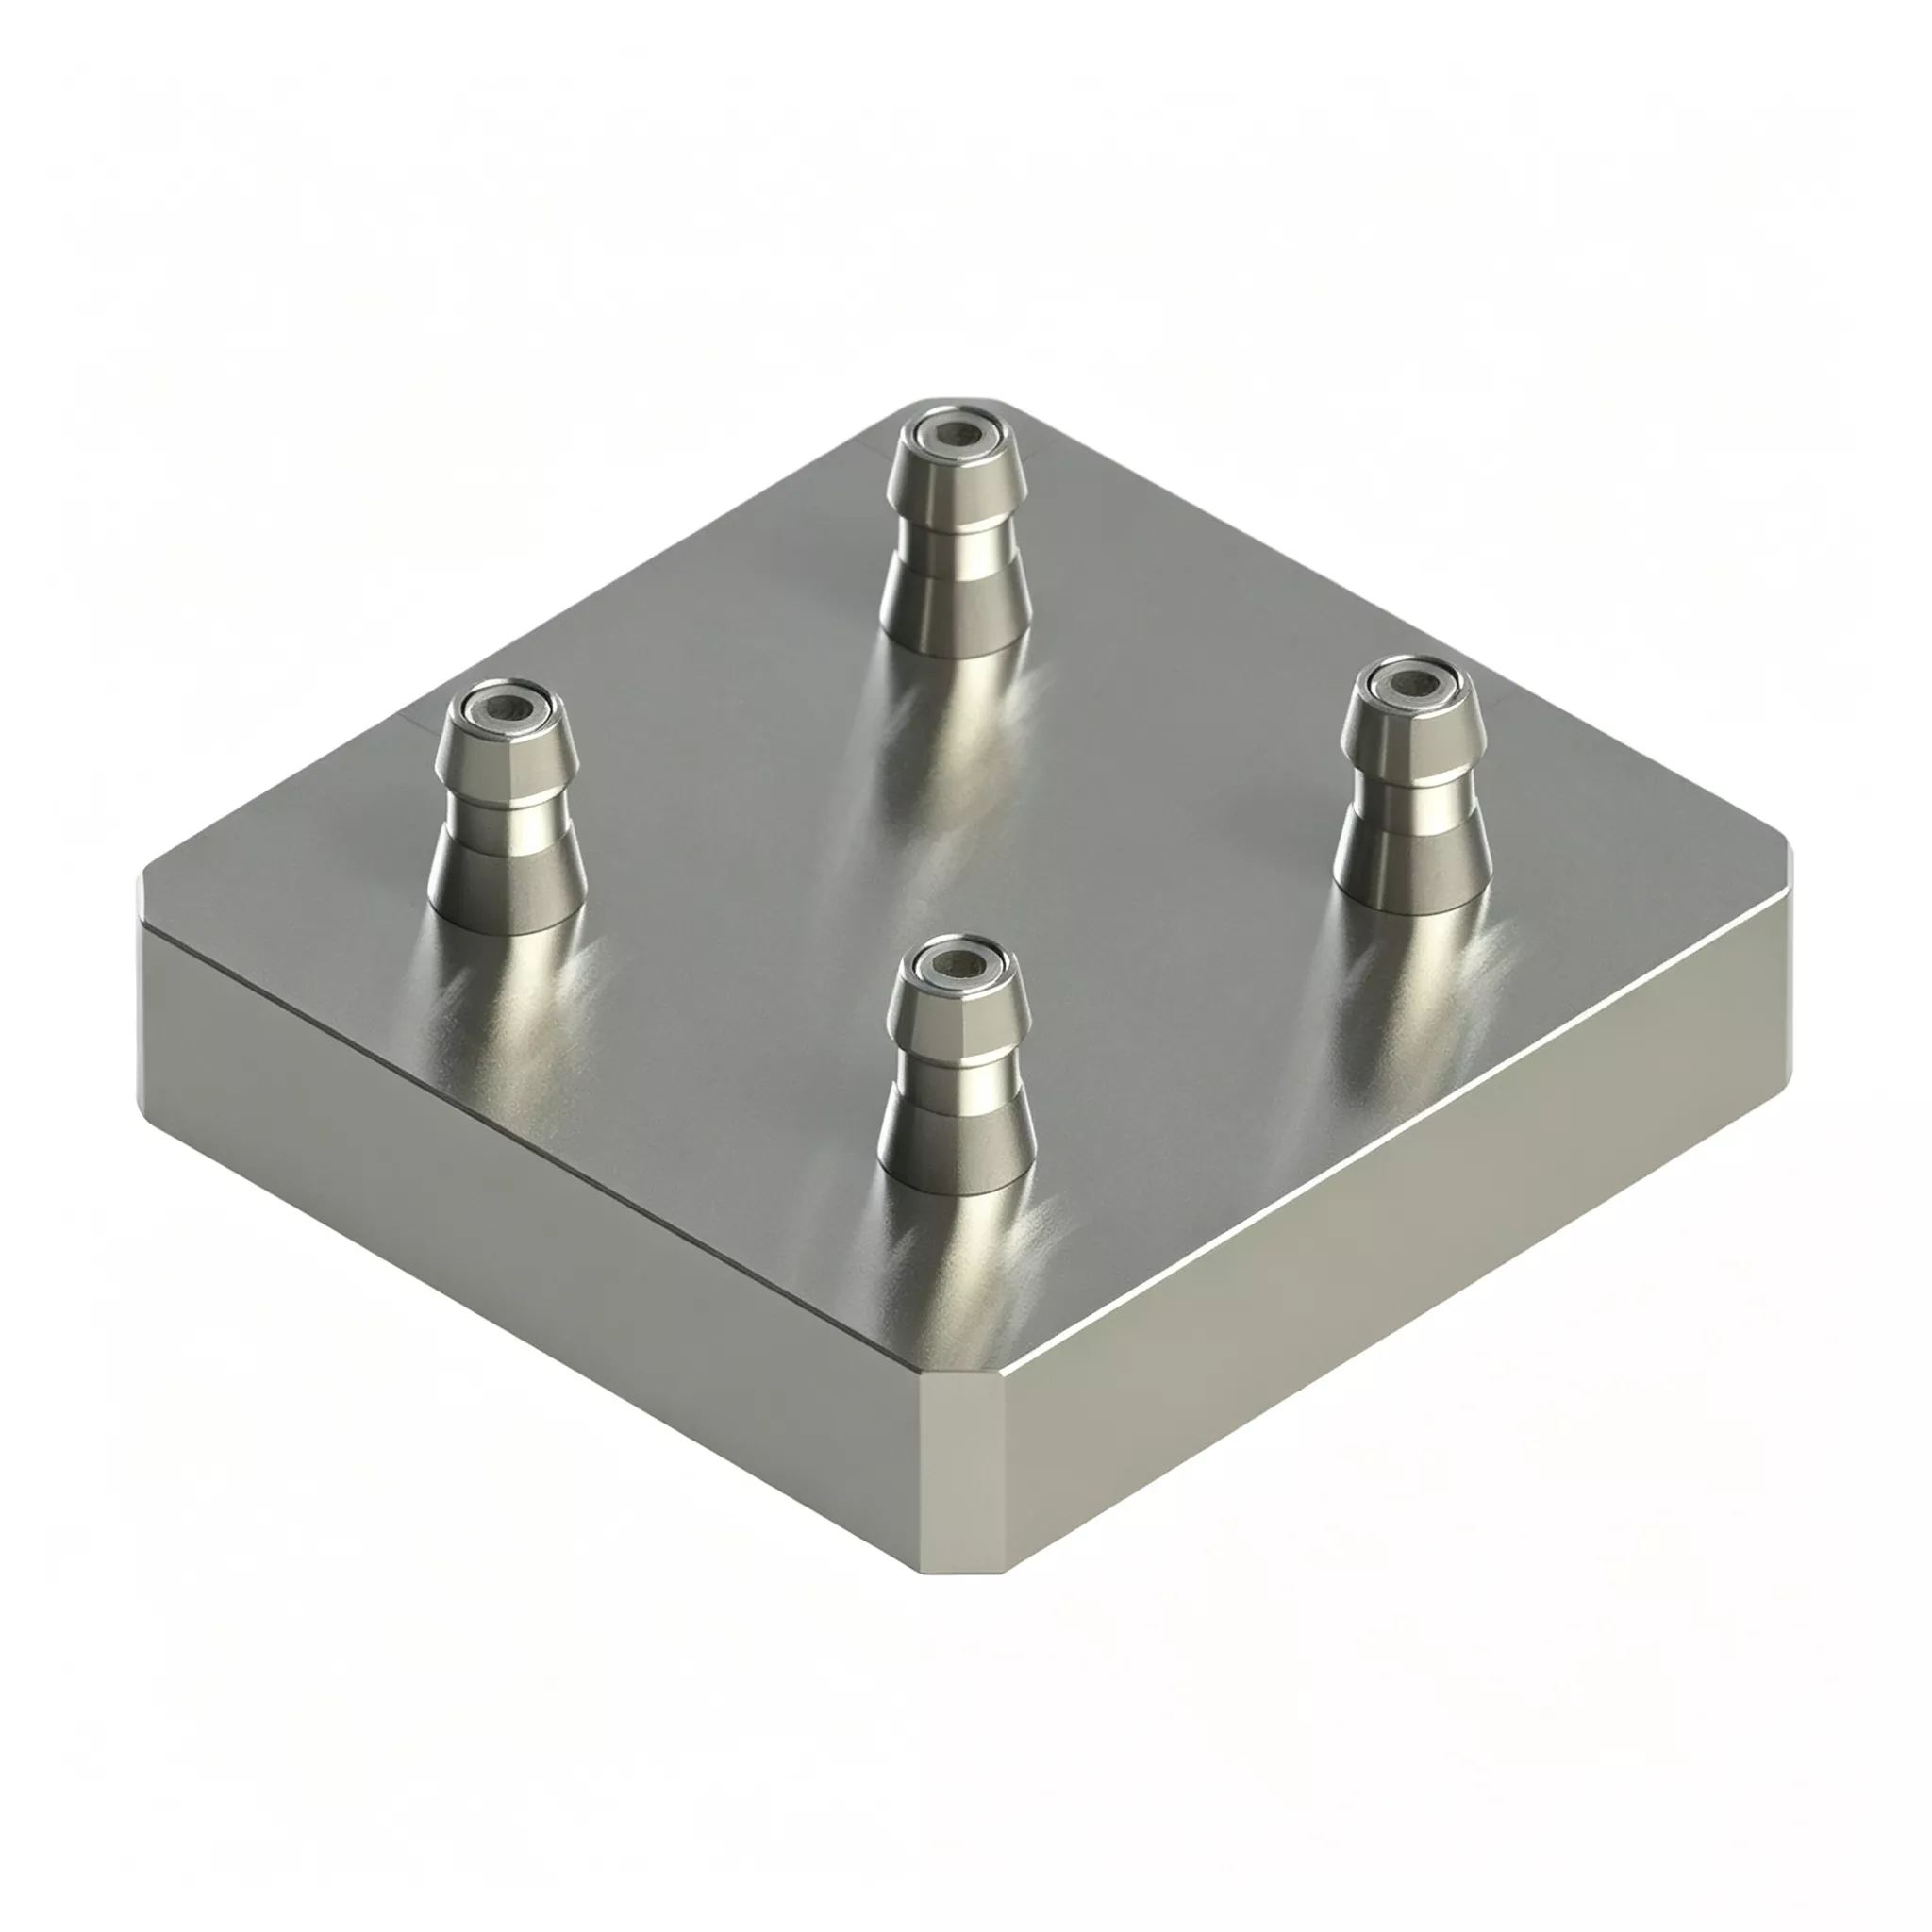
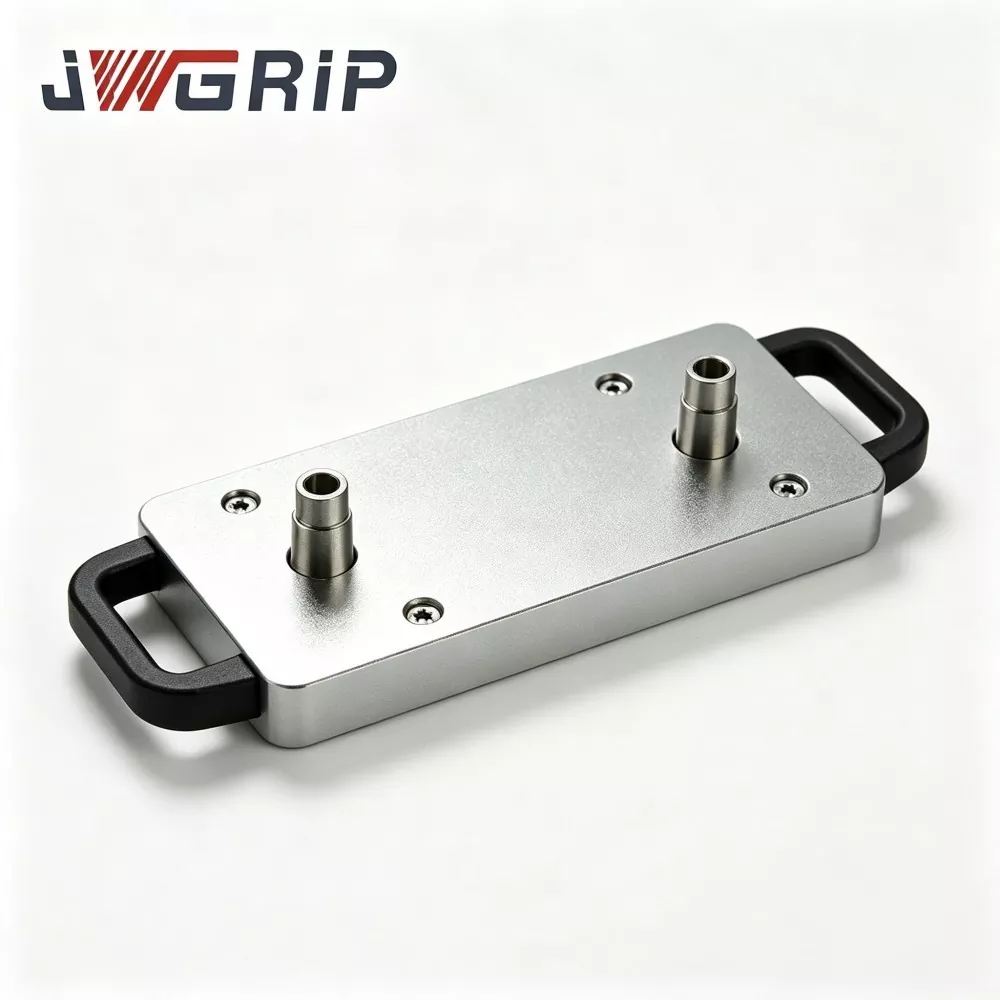
منصة نقالة ذات نقطة الصفر بأربعة مراكز لتركيبات CNC
JWGRIP هي الشركة المصنعة والموردة لمنصة البليت ذات النقطة الصفرية الاحترافية ذات الأربعة مراكز لتركيبات CNC في الصين. ينتمي Four Center Zero Point Pallet إلى سلسلة Zero Point Pallet، وقد تم تطويره لسيناريوهات الإنتاج ذات الوضع المختلط ذات الحجم الكبير والمزيج المنخفض السائدة في صناعة الآلات الحديثة. مرحبا بكم في الاستفسار!
يمكن لمنصة التحميل ذات النقطة الصفرية ذات الأربعة مراكز لتركيبات CNC أن تحل بشكل فعال مشاكل الإنتاج المرن. تم دمج وحدات تحديد المواقع الأربع الكاملة بنقطة الصفر في قاعدة شاملة مدمجة، كما أن محطات العمل الأربع مستقلة تمامًا. يمكن للمستخدمين تثبيت أربع قطع عمل متماثلة في نفس الوقت، أو تركيب أربع تركيبات مختلفة لمعالجة الخطوط المختلطة. ليست هناك حاجة للتجميع متعدد الصواني في الموقع. تمت معايرة مواضع وارتفاعات جميع محطات العمل قبل مغادرة المصنع لضمان الاتساق.
تكوين الأجهزة الأساسية
تشتمل منصة JWGRIP ذات الأربعة مراكز ذات النقطة الصفرية 120 × 120 على التجميعات التالية:
· قاعدة منصة نقالة متجانسة مصنوعة من سبائك الصلب
· أربع مجموعات قفل جلبة مستقلة ذات نقطة صفر في تخطيط المصفوفة
· وحدة التوزيع الهوائية المتزامنة المدمجة
· أخاديد تحويل الرقائق الفردية لكل محطة تحديد موقع
· منفذ خدمة الهواء المضغوط
· ألواح تغطية واقية لتغطية المحطات الخاملة
ما يميزها الرئيسي عن التركيبات العادية متعددة المحطات: أربع محطات تعمل بشكل مستقل تمامًا عن بعضها البعض.
وضعان عمليان للإنتاج
الوضع 1: الإنتاج الضخم لأربع محطات لقطع العمل المتطابقة
1. قم بتركيب أربع قواعد تثبيت مجهزة بمسامير سحب على جميع المحطات الأربع.
2. توفير 0.5-0.7 ميجا باسكال من الهواء المضغوط؛ تقوم الوحدة الهوائية المتزامنة بقفل جميع مجموعات البطانات الأربعة في نفس الوقت.
3. يتم إرسال إشارة تأكيد القفل مرة أخرى إلى نظام CNC، وتقوم الآلة بتنفيذ دورات القطع.
4. عند الانتهاء من المعالجة، حرر ضغط الهواء لفتح القفل. تتم إزالة أربعة أجزاء جاهزة في دورة واحدة لزيادة الإنتاجية في الساعة.
الوضع 2: تصنيع مرن للخطوط المختلطة لأجزاء مختلفة
1. قم بتحميل التركيبات المقابلة لأربع قطع عمل مميزة على محطات منفصلة.
2. تطبيق الهواء المضغوط لقفل جميع المحطات. يقوم CNC بتشغيل برامج تصنيع مخصصة بشكل تسلسلي لكل محطة.
3. عند انتهاء إنتاج طلب واحد، استبدل التركيبات الموجودة على المحطة المستهدفة ذات الصلة فقط. تبقى المحطات المتبقية مثبتة دون هدم كامل.
4. يقلل وقت التوقف عن العمل بشكل كبير أثناء عمليات تغيير المنتج المتكررة.
التصميم الهندسي
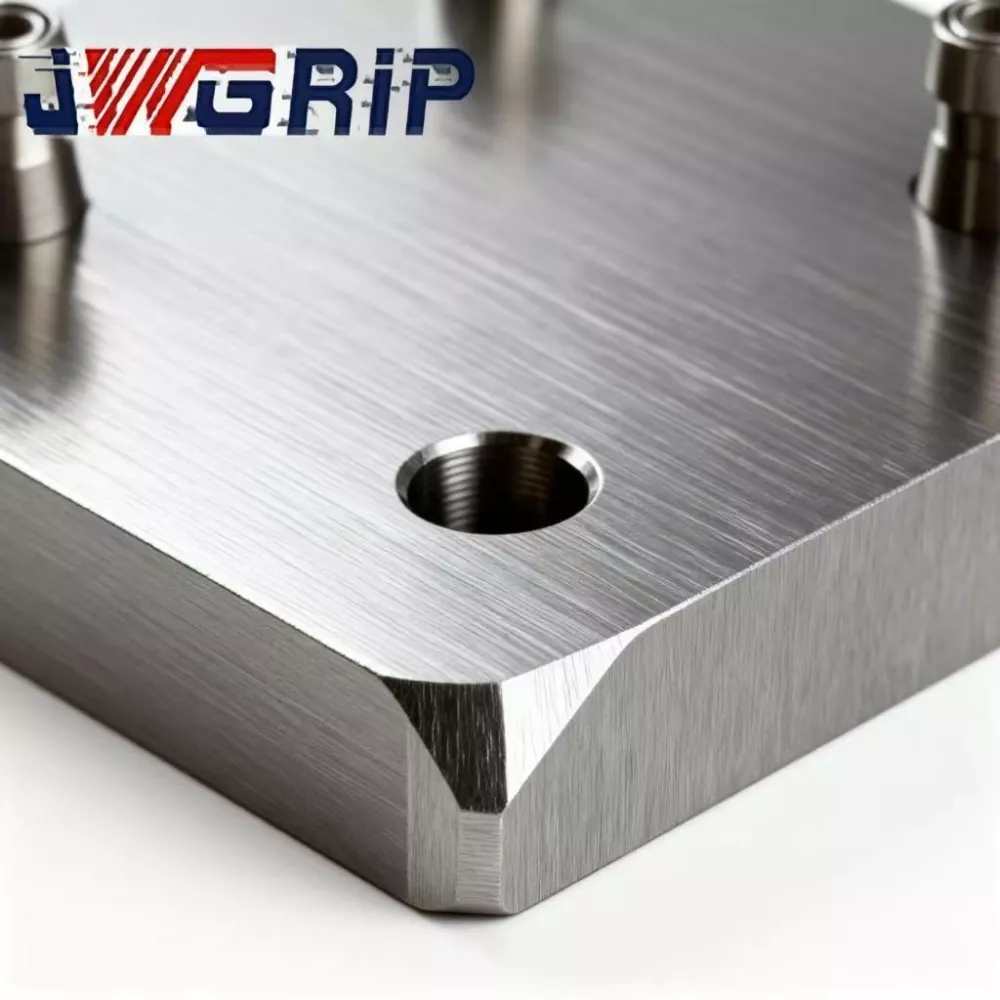
· تخضع قاعدة السبائك الفولاذية للتقادم على جولتين لتخفيف الضغط: التقادم الأول بعد المعالجة الخشنة، والتعتيق الثانوي بعد نصف التشطيب. يعد إجهاد التثبيت المتكرر وتقلبات درجة الحرارة المحيطة واهتزاز القطع المستمر أمرًا شائعًا في ورش العمل ذات الوضع المختلط. يؤدي إطلاق الضغط غير الكافي إلى تشوه جزئي غير مرئي ويدمر الدقة الموضعية للمحطات المتعددة. يعمل JWGRIP المزدوج على زيادة إطلاق الضغط الداخلي إلى أقصى حد من أجل هندسة مستقرة طويلة الأمد.
· تعتمد البطانات لتحديد المواقع على الفولاذ المحمل عالي المقاومة للتآكل. تتلقى التجاويف الداخلية التبريد بالإضافة إلى التشطيب الفائق لضمان أداء تحديد موقع مستقل وموثوق لكل محطة.
· يتم التحكم بشكل صارم في التسامح الموضعي وفرق الارتفاع من محطة إلى محطة لتلبية متطلبات استقرار إنتاج الخطوط المختلطة.
المزايا الأساسية
1. تقليل وقت التوقف عن العمل الناتج عن عمليات تغيير الطلب المتكررة
ليست هناك حاجة لتفكيك كل تركيبات أثناء تبديل المنتج. يتم تبديل المحطات التي تتطلب تركيبات ذات طلب جديد فقط؛ المحطات الأخرى تستمر في العمل. ينخفض وقت خمول الماكينة بشكل حاد بالنسبة لبيئات الطلبات ذات الحجم الكبير والمزيج المنخفض.
2. القضاء على أخطاء التجميع التي يسببها الإنسان من منصات منفصلة متعددة
يمكن أن يؤدي التجميع اليدوي والتركيب لمنصات منفصلة ذات نقطة الصفر إلى إنشاء انحراف موضعي بمقدار 7-8 ميكرومتر. تكمل JWGRIP المعايرة الكاملة للمحطات المتعددة داخليًا: التسامح الموضعي ±±0.004 مم، فرق الارتفاع من محطة إلى أخرى ≥0.0025 مم. إنه يوفر ساعات من أعمال التركيب والضبط في الموقع.
3. يغطي جهاز واحد كلاً من المهام ذات الحجم الكبير والمهام ذات الحجم المنخفض والمزيج العالي
قم بتشغيل المعالجة الآلية المكونة من أربعة أجزاء متطابقة لتحقيق أقصى قدر من الإنتاجية أثناء طلبات الدفعات الكبيرة. قم بالتبديل إلى وضع الخط المختلط للطلبات المجزأة. ليست هناك حاجة لشراء تركيبات منفصلة لسيناريوهين للإنتاج، مما يقلل من الاستثمار في الأصول الثابتة.
4. تعظيم إعادة استخدام أصول التركيبات الحالية من خلال توافق مسمار السحب القياسي ذو نقطة الصفر D20
يمكن إعادة استخدام قواعد التثبيت ذات النقطة الصفرية صغيرة الحجم الموجودة في ورشة العمل مباشرةً بعد إعادة تركيب مسامير السحب القياسية D20. تجنب إعادة تصنيع التركيبات بالكامل وحافظ على استثمارات التركيبات السابقة.
5. تصميم أخدود مستقل لتحويل الرقاقة لكل محطة
تتدفق رقائق قطع الحديد والألمنيوم عبر أخاديد مخصصة لكل محطة. يتم تقليل انحباس الرقاقة داخل فجوات جلبة تحديد المواقع بشكل كبير. في ظل ظروف الخطوط المختلطة المتكررة لاستبدال التركيبات، ينخفض تردد التنظيف ويتم تقليل مخاطر فشل تحديد المواقع الناتج عن الشريحة.
حالات حقيقية
الحالة 1: معالج الأجهزة الطبية الملحقة
يتلقى هذا العميل طلبات نموذجية ذات حجم كبير ومزيج منخفض، ويقوم بالتبديل بين 3-5 أنواع مختلفة من الأجزاء المصغرة كل يوم عمل.
· قبل الترقية: تم استخدام المنصات ذات النقطة صفر ذات المحطة الواحدة. يتطلب كل تغيير إزالة التركيبات وتنظيفها وإعادة تثبيتها ومؤشر الاتصال الهاتفي، ويستغرق ذلك ما بين 40 إلى 60 دقيقة. تم إهدار كميات كبيرة من ساعات عمل الماكينة في أعمال الإعداد.
· بعد نشر العديد من منصات JWGRIP ذات النقطة صفر ذات الأربعة مراكز واعتماد وضع المعالجة بالخطوط المختلطة: لم تعد هناك حاجة إلى تفكيك التركيبات الكاملة. يتم استبدال تركيبات المحطة المستهدفة فقط. متوسط وقت التغيير يصل إلى 8-15 دقيقة.
· تكشف إحصائيات الإنتاج نصف السنوية عن زيادة في استخدام الأدوات الآلية بنسبة 24%. يمكن للمصنع قبول المزيد من طلبات العملاء المجزأة دون شراء آلات CNC إضافية.
الحالة 2: المقاول من الباطن للمكون 3C في دلتا نهر اللؤلؤ
تتعامل ورشة العمل هذه مع الطلبات الجماعية ذات الحجم الكبير ووظائف العينات ذات الدفعات الصغيرة على نفس ماكينات CNC.
· خلال فترات الطلب الجماعي: تقوم أربع محطات بمعالجة الأجزاء المتطابقة لتحقيق إنتاجية عالية.
· عند وصول مهام عينة صغيرة الحجم: شغل محطة أو محطتين لإنتاج العينات بينما تستمر المحطات الأخرى في تشغيل الإنتاج الضخم.
· لم تعد معالجة العينات تقاطع إيقاع الإنتاج الضخم، كما تم تقصير المهلة الزمنية لتسليم العينات بشكل كبير.
سير عمل الإنتاج الكامل
① تزوير وتلطيف سبائك الصلب الفارغة
② التصنيع الخام
③ الشيخوخة الأولى لتخفيف التوتر
④ نصف تشطيب
⑤ الشيخوخة الثانوية لتخفيف التوتر
⑥ طاحونة ذات 5 محاور: قم بطحن جميع فتحات تركيب الجلبة تحت إعداد التثبيت لمرة واحدة
⑦ تركيب الضغط على البطانة
⑧ مجموعة ختم دائرة الهواء
⑨ اختبار الضغط على ضيق الهواء
⑩ فحص الأبعاد CMM لمحطة كاملة
⑪ علاج الحماية ضد الصدأ
⑫ تعبئة مقاومة للصدمات جاهزة للتصدير
قائمة التفتيش
1. اختبار دقة تحديد موضع التكرار المستقل لكل محطة على حدة
2. قياس CMM للتسامح الموضعي لأربع محطات وفرق الارتفاع والتوازي
3. اختبار ضيق الهواء لمدة 5 دقائق؛ الحد الأقصى المسموح به لانخفاض الضغط .020.02 ميجا باسكال
4. اختبار وظيفي للقفل وفتح القفل المتزامن الدوري عبر أربع محطات
دليل الاختيار
· تحليل هيكل الطلب الخاص بك: بالنسبة للإنتاج الضخم ذو المتغير الفردي المهيمن، قم بتشغيل عملية تصنيع الأجزاء المتماثلة في أربع محطات. إذا كانت الطلبات ذات الحجم الكبير والمنخفض تمثل حصة كبيرة، فقم بتقييم مخاطر التداخل المادي من تركيب إلى تركيب بعناية في أربع محطات لتجنب الاصطدام.
· تأكد من مواصفات مسامير السحب ذات نقطة الصفر في الموقع. الإصدار القياسي يطابق مسامير السحب D20. يمكن تطوير مجموعات جلبة مخصصة لأحجام مسامير السحب البديلة.
· لتكامل خط الإنتاج الآلي: ضمان استقرار ضغط مصدر الهواء في ورشة العمل ضمن 0.5-0.7 ميجا باسكال وحجز نقاط إشارة IO لنظام التحكم PLC.
· حساب إجمالي ارتفاع التراص لقطعة العمل بالإضافة إلى التركيب. محاكاة مسار حركة الأداة لمنع اصطدام الأداة بالمنصة أثناء القطع. أرسل رسومات قطع العمل إلى فريق JWGRIP الفني لتقييم التداخل إذا كانت لديك شكوك.
عملية عملية
1. قم بتركيب البليت على طاولة عمل الأداة الآلية، مع ربط المسامير بدقة وفقًا لمتطلبات قيمة عزم الدوران في دليل مستخدم JWGRIP. يُحظر التثبيت الزائد في عزم الدوران، حيث أن تشوه الجسم الأساسي سيؤدي إلى تدمير الدقة النسبية للمحطات المتعددة.
2. قم بتركيب فلتر الزيت والماء عند الواجهة الأمامية لمدخل الهواء المضغوط. الرطوبة والشوائب التي تدخل البطانات ستؤدي إلى الصدأ والتآكل وتدهور الدقة.
3. رش رذاذ مواد التشحيم الجاف داخل البطانات ذات نقطة الصفر بعد كل 100 ساعة عمل تراكمية. يُمنع منعًا باتًا استخدام زيت المحرك السائل، نظرًا لأن الزيت يجذب الرقائق المعدنية ويؤدي إلى فشل تشويش الجلبة.
4. تنظيف الثقوب وأخاديد تحويل الرقائق لكل محطة بالهواء المضغوط بعد تبديل التركيبات أو عند كل تغيير في الوردية. لا تترك أبدًا رقائق معدنية على أسطح مسند التحديد.
5. قم بتركيب ألواح الغطاء الواقي على المحطات الخاملة لمنع رقائق الحديد وسوائل القطع من مجموعات الجلبة الغازية.
6. تجنب تأثير الأجسام الثقيلة على وجوه مسند البليت. عادة لا يمكن إصلاح تشوه القاعدة الناتج عن الاصطدام في الموقع ويدمر الأداء الموضعي للمحطات المتعددة بشكل دائم.
دعم ما بعد البيع
1. الضمان: يغطي ضمان الوحدة الكاملة لمدة 12 شهرًا عيوب التصنيع باستثناء سوء التشغيل البشري. تتمتع المطالبات المؤهلة بخدمة الإصلاح أو استبدال قطع الغيار مجانًا.
2. الموارد الفنية: يتم توفير وثائق التشغيل عبر الإنترنت ودروس الفيديو. يتوفر الدعم الفني المدفوع عن بعد لمشاريع الطلب بالجملة.
3. خدمة التعديل المخصصة: يتم دعم تعديل البعد الخارجي، واستبدال مواصفات السحب، وإعادة ترتيب تخطيط المحطة.
4. نموذج التقييم: يمكن ترتيب عينة التقييم؛ يتحمل المشتري تكلفة شحن العينة.
التعليمات
س 1: هل ستتعارض عملية تصنيع الخطوط المختلطة لقطع العمل ذات الأجزاء المختلفة في أربع محطات مع الدقة المتبادلة؟
ج: أربع وحدات جلبة مستقلة تمامًا فعليًا؛ إجراءات القفل لا تتداخل مع بعضها البعض. تظل دقة تحديد الموقع ثابتة طالما أن التركيبات تتجنب الاصطدام الجسدي. لا يزال يوصى بالتنظيف المنتظم للهواء المضغوط لكل محطة لمنع تناثر الرقائق على أسطح مسند المحطات الأخرى.
س 2: هل تعتبر منصة التحميل ذات النقطة الصفرية ذات الأربعة مراكز لتركيبات CNC ضرورية في حالة حدوث تغييرات على دفعات صغيرة بشكل غير متكرر؟
ج: لا تبرز ميزة التغيير فوق الكفاءة إلا في ظل التبديل المتكرر للمتغيرات كل أسبوع. إذا كان الإنتاج في الغالب أحادي المتغير وموجهًا نحو الكتلة، فإن المنصات ذات النقطة صفر ذات المحطة الواحدة أو المزدوجة المحطة توفر أداءً أفضل من حيث التكلفة.
س 3: هل يمكن إعادة استخدام قواعد التركيبات القديمة الموجودة لدي على هذه المنصة؟
ج: قواعد التثبيت المجهزة بمسامير سحب ذات نقطة الصفر القياسية D20 يمكن أن تعمل بشكل مباشر. يلزم وجود مجموعات جلبة مصنوعة خصيصًا لمواصفات مسامير السحب الأخرى.
س 4: هل يمكن نشر منصة JWGRIP ذات النقطة الصفرية رباعية المراكز 120 × 120 على آلات CNC ذات 5 محاور؟
ج: إنه متوافق مع المعدات ذات 5 محاور. احسب الارتفاع الإجمالي لقطعة العمل بالإضافة إلى التركيب لتقييم خطر الاصطدام بإمالة المغزل. يمكن تقديم رسومات قطع العمل للتقييم الفني لـ JWGRIP في مرحلة الاختيار.
مذكرة مرجعية للمشتريات
تفكر العديد من المصانع في شراء كميات كبيرة من التركيبات المخصصة ذات الأغراض الخاصة لترقية الخط المرن. وهذا يؤدي إلى ارتفاع النفقات الرأسمالية بالإضافة إلى خطر توقف التركيبات عن العمل بمجرد تغيير الطلبات.
تكمن القيمة الأساسية لمنصة JWGRIP ذات النقطة الصفرية ذات الأربعة مراكز لتركيبات CNC في دعم كل من الإنتاج بكميات كبيرة وتصنيع الخطوط المختلطة عالية المزيج داخل وحدة أجهزة واحدة. فهو يزيد من إعادة استخدام قواعد التركيبات الحالية للعملاء، ويتحكم في تكاليف التعديل التحديثي للإنتاج ويخفف من نقاط الضعف المرتبطة بالتغيير الزائد عن الحد والتي تسببها الطلبات المجزأة. إنها مناسبة تمامًا لمشاريع الترقية المرنة لمصنعي معالجة المكونات المتوسطة والصغيرة الحجم.
إرسال استفسار
معلومات الاتصال
-
عنوان
رقم 44، طريق دانينغ لريادة الأعمال، مدينة هومين، مدينة دونغقوان، مقاطعة قوانغدونغ، الصين
-
هاتف
-
بريد إلكتروني
مرحبا بكم في إرسال استفسار إلى JWGRIP. سيوفر فريق المبيعات والفني المحترف لدينا اختيارًا مجانيًا للتركيبات وتصميم حلول مخصصة وعروض أسعار دقيقة.
توصيات الأخبار