العربية
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
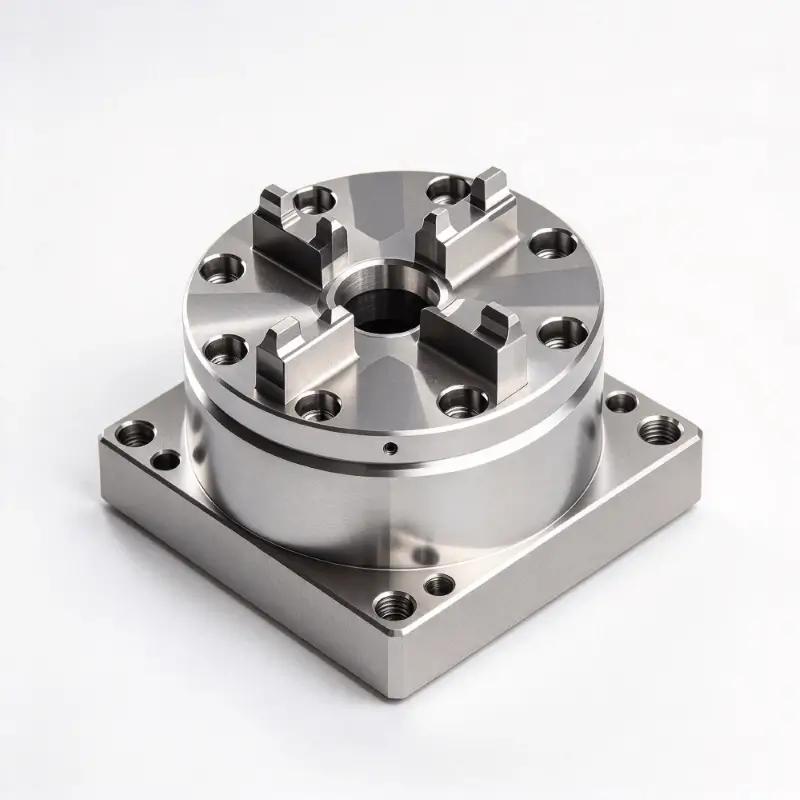

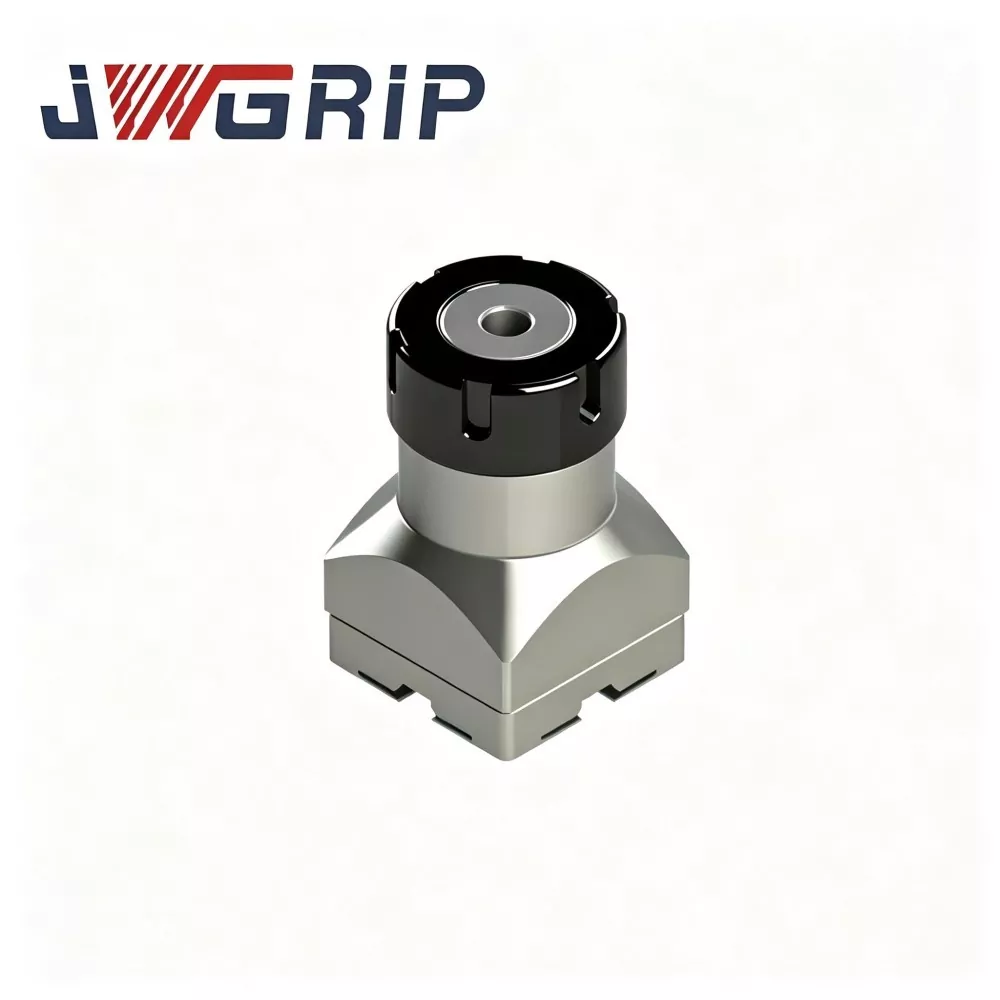
كوليت من النوع R ER32 لحامل القطب الكهربائي EDM
JWGRIP هي الشركة المصنعة والموردة المحترفة لـ R-Type ER32 Collet لحامل القطب الكهربائي EDM في الصين، حيث توفر إمداد المصنع المباشر وخدمة تعديل OEM الناضجة لشركات صنع قوالب EDM العالمية. إنه عبارة عن ملحق تثبيت مرن عالي الأداء خاص بالـ EDM تم تحسينه خصيصًا لظروف عمل تصنيع التآكل بالشرارة. من خلال دمج هيكل توازن القوة المحسن من النوع R وأداء التثبيت المرن عالي الدقة في وحدة واحدة، فإنه يحل العيوب الشائعة للأطواق العادية للأغراض العامة مثل الضغط غير المتساوي والتوهين الدقيق الدقيق.
تم تصنيع كوليت R-Type ER32 المتقدم من مادة فولاذية زنبركية عالية الجودة، وتمت معالجتها من خلال تدوير متعدد الدقة وشحذ الثقب الداخلي ومعالجة حرارية دورية كاملة لتخفيف الضغط. إنه يتميز بالاحتفاظ بقوة التثبيت المستقرة، ودقة الاستدارة الممتازة ومقاومة التعب المرنة الموثوقة تحت صدمة تفريغ نبض EDM المستمر على المدى الطويل. يحقق المظهر الهيكلي المُحسّن من النوع R نقلًا موحدًا للقوة على سطح الثقب الداخلي، مما يقلل بشكل فعال من خطأ نفاذ القطب الكهربائي أثناء التثبيت. إنه قابل للتطبيق عالميًا على أقطاب النحاس والجرافيت والنحاس والتنغستن، ويتكيف بشكل مثالي مع سيناريوهات المعالجة الدقيقة لتجويف القالب على المدى الطويل.
يختلف طوق R-Type ER32 لحامل القطب الكهربائي EDM عن الأطواق العادية المعرضة لتشوه الاستدارة وتخفيف قوة التثبيت بعد دورات الفتح والإغلاق المتكررة، وهو يتجنب الانزلاق الجزئي للقطب الكهربائي، وعدم توازن فجوة الشرارة، وانحراف أبعاد تجويف القالب. من خلال دعم العرض الموضعي القياسي والتعديل المخصص لتسامح التجويف الداخلي ومعلمات الأخدود وتشطيب السطح، فإنه يوفر حلول تثبيت مستقرة وعالية الدقة ومتينة لورش معالجة القوالب الدقيقة الحديثة EDM.
نقاط الألم في الإنتاج
في الإنتاج اليومي لصناعة قوالب الغطاس-EDM، تخلق مجموعات ER العادية الجاهزة العديد من مشكلات التصنيع الشائعة:
تؤدي سير العمل المبسط للمواد الخام والمعالجة الحرارية للقطع إلى تشويه الاستدارة وتوهين قوة التثبيت بعد دورات الإغلاق المرنة المتكررة.
تحت تأثير تفريغ النبض المستمر، تنتج الأقطاب الكهربائية انزلاقًا صغيرًا وانجرافًا. تصبح فجوة الشرارة غير متساوية، مما يؤدي إلى عدم تناسق نسيج التجويف، وانحراف الأبعاد ومخاطر الخردة للأقطاب الكهربائية ذات القيمة العالية.
تعمل JWGRIP على تحسين R-Type ER32 Collet الذي يستهدف نقاط الألم المذكورة أعلاه:
1. تعمل المواد الخام المصنوعة من الفولاذ الزنبركي عالي الجودة بالإضافة إلى المعالجة الحرارية المتعددة الجوانب لتخفيف الضغط على التخلص من الإجهاد الداخلي المتبقي المتولد أثناء الخراطة والشحذ، مما يمنع التشوه الدائم في العمل الدوري المرن طويل المدى.
2. يعمل التصميم الكفافي المُحسّن من النوع R على توزيع قوة التثبيت بالتساوي على سطح الثقب الداخلي بالكامل. إنه يعمل بثبات مع أقطاب النحاس الناعم والجرافيت الهش وأقطاب النحاس والتنغستن عالية الكثافة.
3. يتطابق مع أجسام حامل القطب الكهربائي ER32 الحالية، مع تجنب الاستثمار المفرط في تجديد التركيبات.
4. المواصفات القياسية متوفرة في المخزون؛ يتوفر تعديل OEM لتحمل التجويف الداخلي وهيكل الأخدود ومعالجة السطح للأقطاب الكهربائية ذات القطر الخاص وظروف العمل القاسية.
5. يقلل بشكل فعال من مخاطر انزلاق الأقطاب الكهربائية ونفادها، ويعمل على استقرار حالة فجوة الشرارة أثناء مهام معالجة التجويف لفترة طويلة.
الميزات الهيكلية
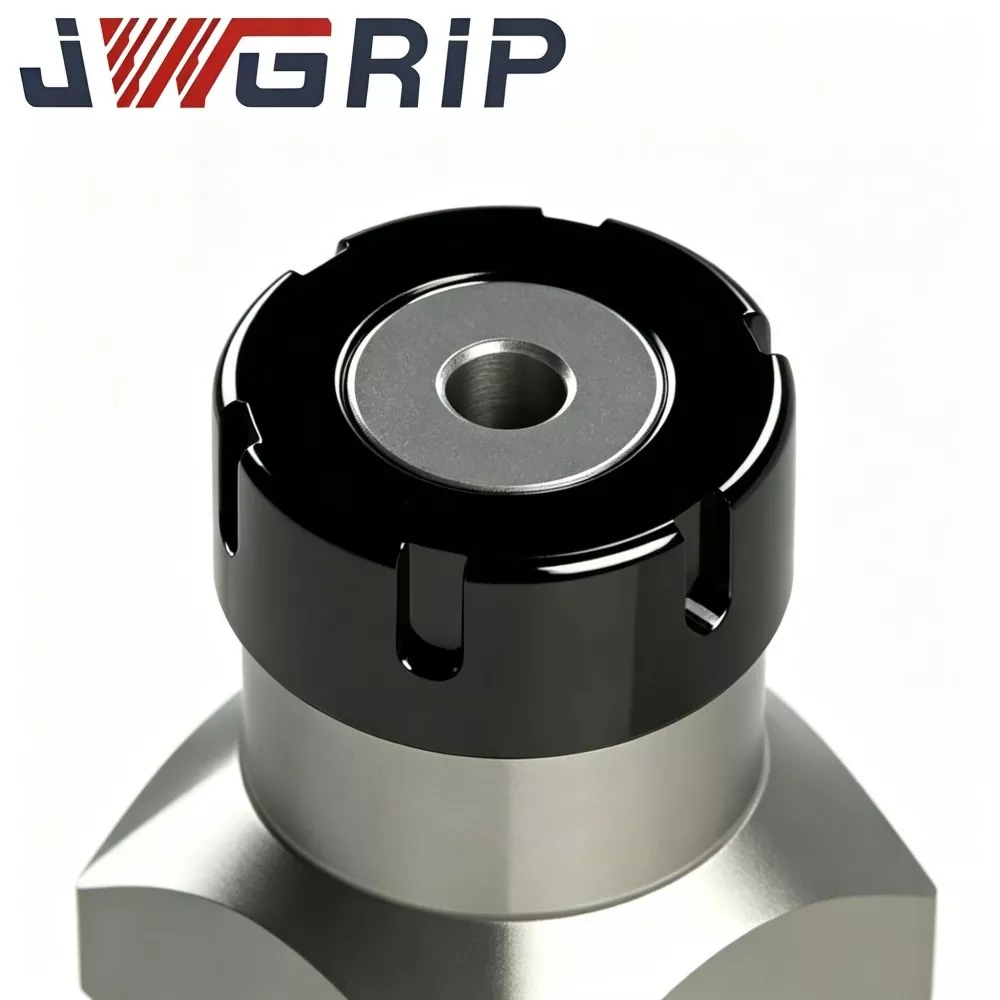
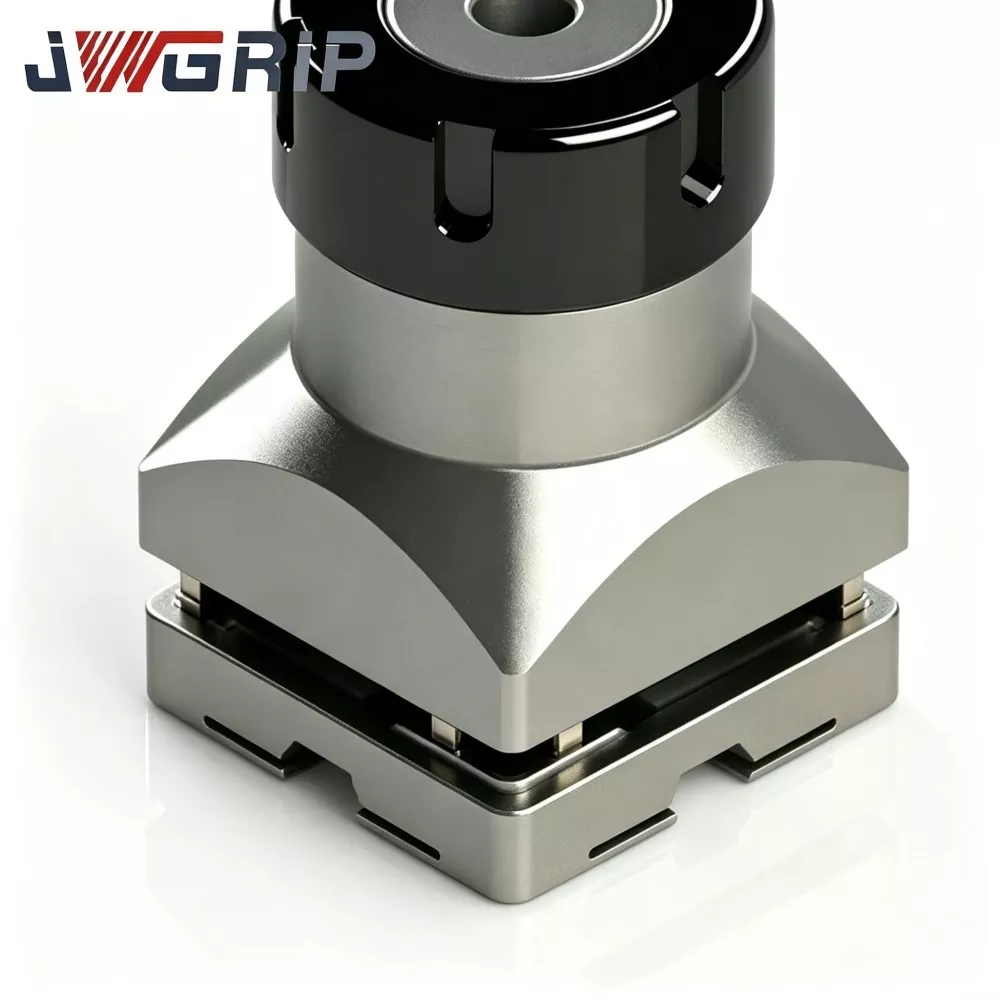
يعتبر كوليت JWGRIP R-Type ER32 لحامل القطب الكهربائي EDM مكون تثبيت مرن عالي الدقة تم تصميمه حصريًا لمجموعات حامل القطب الكهربائي EDM:
1. تم تركيبها داخل صامولة حامل ER32 والجسم الرئيسي للحامل. عندما يتم شد صامولة الحامل، فإنها توفر قوة ضغط محيطية موحدة لقفل الأقطاب الكهربائية ذات الساق المستديرة في الوضع المحدد مسبقًا.
2. تم تصميم أطواق ER32 العالمية التقليدية في الأصل لمغازل الطحن باستخدام الحاسب الآلي؛ لم يتم تحسينها للظروف الخاصة بالـ EDM: الاهتزاز النبضي المستمر، وتناثر السوائل العازلة، وتبديل الأقطاب الكهربائية بشكل متكرر.
3. يعمل تخطيط الأخدود المشقوق من النوع R المحسّن على إعادة توزيع الضغط المرن عبر جسم الكوليت، ويقلل من تركيز الضغط المحلي ويحسن أداء الاسترداد المرن بعد دورات الفتح والإغلاق المتكررة، مما يحافظ على انخفاض النفاذ في ظل تشغيل EDM المستمر.
نطاق التطبيق: إنه مستهلك أساسي لورش عمل قوالب حقن البلاستيك، وقوالب الصب، وقوالب الختم الدقيق، وقوالب الأجزاء الطبية، وقوالب المكونات البصرية. إنها تثبت أقطاب EDM من النحاس والجرافيت والنحاس والتنغستن ذات الساق المستديرة. تركيب مباشر بدون أي تعديلات ميكانيكية إضافية. يتم دعم التعديل المستند إلى رسم OEM لأبعاد ساق القطب الكهربائي غير القياسية.
الأداء الفني الرئيسي
1. هيكل توزيع أخدود شقي محسّن من النوع R بالمقارنة مع أطواق ER32 العادية، فإن تخطيط أخدود شقي من النوع R المُعاد ترتيبه يوازن توزيع الضغط المرن. أثناء تثبيت ساق القطب الكهربائي، يولد كل قسم قوة ضغط متجانسة، ويتجنب تشوه ساق القطب الكهربائي المحلي ويمنع نفاد التجميع الكلي لوحدة تثبيت القطب الكهربائي.
2. المواد الخام المصنوعة من الفولاذ الزنبركي المختارة بعناية تعتمد الفولاذ الزنبركي الخاص بدلاً من الفولاذ الكربوني العادي. بعد التبريد الدقيق، والتلطيف والدورات الحرارية متعددة المراحل لتخفيف الضغط، فإنه يحافظ على مرونة مستقرة بعد مئات من دورات تحرير المشبك ويقاوم التشوه البلاستيكي الدائم.
3. شحذ الثقب الداخلي عالي الدقة، يمر تجويف التثبيت الداخلي من خلال عملية شحذ دقيقة. تعمل الاستدارة الممتازة للفتحة الداخلية ونعومة السطح على تقليل علامات التآكل على سيقان القطب الكهربائي أثناء التبديل المتكرر، وتمنع تراكم الجسيمات الدقيقة التي قد تؤدي إلى تفاقم انحراف تحديد الموضع.
4. مقاومة جيدة لتآكل السوائل العازلة تعمل المعالجة الخاصة المضادة للتآكل على السطح على إبطاء التآكل الكيميائي الناتج عن التلامس طويل الأمد مع السائل العازل EDM. فهو يقلل من مخاطر الصدأ داخل بيئة خزان EDM الرطب ويطيل عمر الخدمة.
5. توافق واسع مع حاملات EDM القياسية ER32 يتبع معايير البعد الخارجي ER32 الأساسية، ويناسب معظم أجسام حاملات الأقطاب الكهربائية EDM التجارية على شكل ER32 وصواميل التثبيت. لا يحتاج المستخدمون النهائيون إلى استبدال أجهزة الحامل الموجودة.
6. مرونة المصنع مباشرة وتخصيص OEM تغطي مواصفات قطر التثبيت القياسية أحجام ساق القطب الكهربائي السائدة. يمكن لـ OEM ضبط تسامح التجويف الداخلي وعمق الأخدود والضبط الدقيق للأبعاد الخارجية ومعالجة السطح وفقًا لرسومات العميل أو العينات المادية.
7. الاتساق الموثوق به من دفعة إلى دفعة تخضع كل دفعة إنتاج لفحص عينات متعددة العناصر. يتم تسجيل بيانات الأبعاد الرئيسية، ونفاذ التثبيت، والصلابة في ملفات فحص الدفعات، مما يضمن الأداء المستقر لشركات تصنيع القوالب ذات الشراء بكميات كبيرة.
سير عمل الإنتاج الكامل
تتبع كل دفعة من كوليت JWGRIP R-Type ER32 سير عمل تصنيع كامل الخطوات يتم التحكم فيه بشكل صارم:
① فحص المواد الخام الواردة
② تحول دقيق باستخدام الحاسب الآلي للكفاف الخارجي
③ طحن الشق والأخدود
④ التصنيع المسبق للثقب الداخلي عالي الدقة
⑤ المعالجة الحرارية متعددة المراحل (التبريد، التقسية، تخفيف الضغط)
⑥ شحذ دقيق للفتحة الداخلية
⑦ إزالة الأزيز وتشطيب الحواف
⑧ المعالجة المضادة للتآكل السطحي
⑨ اختبار الأداء متعدد الأبعاد
⑩ فرز الدفعات وتخزين البضائع تامة الصنع.
مواصفات مراقبة الجودة
يتم الإنتاج وفقًا لمعايير نظام إدارة الجودة ISO 9001.
عناصر الاختبار الأساسية: قياس الأبعاد، التحقق من الصلابة، اكتشاف نفاذ التثبيت، اختبار محاكاة التعب المرن.
تحصل جميع أدوات القياس على معايرة مترولوجية دورية لضمان صحة نتائج الاختبار وتكرارها.
يتم أرشفة تقارير فحص الدُفعات لكل دفعة؛ يمكن توفير شهادات المواد وسجلات الاختبار الجزئية لجهة خارجية بناءً على طلب العميل.
اقتراح التشغيل والتخزين:
قم بتخزين الأطواق في حجرات صندوق الأدوات المنفصلة المضادة للتصادم. يُحفظ بعيدًا عن الرطوبة والرقائق المعدنية والخدوش الصلبة قبل التركيب. قم بتنظيف التجويف الداخلي جيدًا قبل كل عملية تثبيت. سوف تؤدي الرقائق أو بقايا السوائل العازلة داخل التجويف إلى تدهور دقة التثبيت بشكل خطير.
لماذا تختار JWGRIP
1. يجمع فريق هندسة خلفية البحث والتطوير للأدوات المتخصصة في EDM خبرة غنية في تطوير ملحقات تثبيت الثقالة EDM. نحن لا نقوم ببساطة بنسخ تصميمات الأطواق من نوع الطحن؛ تحسينات المنتج مستمدة من ردود الفعل الهائلة لفنيي القوالب في الخطوط الأمامية.
2. فحص أداء الدفعة الكاملة قبل الشحن يقوم العديد من المنافسين بإجراء فحص العينات الموضعية فقط. تمر كل أطواق JWGRIP R-Type ER32 النهائية بكشف نفاذ التثبيت قبل التسليم لتصفية الوحدات غير المطابقة.
3. العرض المستقر من المصنع مباشرة وعملية تصنيع المعدات الأصلية الناضجة تحافظ السلع ذات المواصفات القياسية على التسليم المستقر. بالنسبة للطلبات المعدلة الأبعاد أو طلبات الأسطح الخاصة، يقوم الفريق الهندسي بمراجعة رسومات OEM في غضون 12 يوم عمل ويقدم ملاحظات حول الجدوى. المهلة القياسية: 10-15 يوم عمل؛ يتم تأكيد مهلة تصنيع المعدات الأصلية وفقًا لتعقيد الرسم.
4. الدعم الفني الاحترافي الموجه نحو التطبيقات عندما يواجه العملاء تثبيتًا غير طبيعي ونفاذ مفرط ومشاكل أخرى في التجميع في الموقع، يقدم فريق الدعم الفني إرشادات التثبيت العملية واستكشاف الأخطاء وإصلاحها بناءً على تجربة ورشة عمل EDM الحقيقية.
5. آلية تتبع الدُفعات الكاملة تحمل كل دفعة إنتاج علامات مستقلة للدفعة. في حالة حدوث مشكلات غير متوقعة متعلقة بالتصنيع، يمكن استرجاع معلمات الإنتاج الأصلية وسجلات الفحص بسرعة لإجراء التحليل الفني للسبب الجذري.
التعليمات
Q1: هل يمكن لـ JWGRIP R-Type ER32 Collet تحقيق عدم نفاد الطاقة بعد التثبيت؟
ج1: لا يمكن تحقيق النفاذ الصفري من خلال أي مجموعة كوليت مرنة. في ظل ظروف الاختبار القياسية مع الحامل المطابق وشريط الاختبار المؤهل، يتم التحكم في النفاذ المجمع بـ ≥0.003 مم. يتأثر أيضًا إجمالي التدفق الفعلي المثبت بالماكينة باستدارة ساق القطب الكهربائي، وحالة السطح، وعزم دوران الصمولة، وتآكل جسم الحامل. حافظ على مكونات التزاوج في حالة جيدة للحصول على أفضل دقة للتثبيت.
Q2: هل هذا الكوليت مناسب لأقطاب الجرافيت ذات الوزن الثقيل والقطر الكبير؟
A2: كوليت R-Type ER32 لحامل القطب الكهربائي EDM يدعم تثبيت قطب الجرافيت. بالنسبة لأقطاب الجرافيت الثقيلة ذات الحجم الكبير، قم بتقييم حمل المغزل وعزم الدوران المشدود. يؤدي الوزن الزائد أو الإفراط في الشد إلى تسريع إجهاد الكوليت المرن وتقليل عمر الخدمة. قم بمطابقة وزن القطب الكهربائي مع قدرة تثبيت الكوليت في الإنتاج الواقعي.
Q3: هل يمكنك إجراء تصنيع المعدات الأصلية عند اختلاف معلمات القطر الداخلي أو الأخدود عن ER32 القياسي؟
ج3: نعم. يرجى تقديم رسومات فنية كاملة أو عينات مادية، وأبعاد تجويف التثبيت، والتسامح، ومواصفات الأخدود، وهدف الصلابة، ومتطلبات معالجة السطح. سيقوم قسم الهندسة بتقييم قابلية التصنيع وإصدار عرض أسعار رسمي.
س 4: ما هي العناصر التي يغطيها الضمان؟
A4: هذه أدوات استهلاكية عالية الدقة. ينطبق الضمان على العيوب الناشئة عن التصنيع مثل نفاد المواصفات في وقت الشحن. يتم استبعاد الأضرار الناجمة عن الخدش، والحمل الزائد، وعزم الدوران غير المناسب، وتشويش الرقائق، والتآكل طويل الأمد الناتج عن استخدام الإنتاج من الضمان.
دليل اختيار الكوليت ونصائح التشغيل اليومية لورشة العمل
1. حدد قطر التثبيت الاسمي الأقرب قدر الإمكان إلى بُعد ساق القطب الكهربائي الحقيقي. لا تستخدم طوقًا واحدًا لمجموعة كبيرة جدًا من الأحجام؛ فجوة الأبعاد الكبيرة تخلق ضغط تثبيت غير متساوٍ وقيمة نفاد أعلى.
2. قبل إنتاج القالب الرسمي، قم بتنظيف التجويف الداخلي للكوليت بالكامل وتجويف صامولة الحامل وسطح ساق القطب الكهربائي لإزالة الرقائق المعدنية وبقايا السوائل العازلة.
3. بعد التجميع، قم بإجراء فحص النفاذ بواسطة مؤشر الاتصال قبل معالجة التآكل الشراري. يؤدي هذا الفحص المسبق إلى تقليل مخاطر خردة تجويف القالب الناتجة عن انحراف مكونات التثبيت بشكل كبير.
4. بالنسبة لمتاجر القوالب متعددة الآلات، قم بإعداد أطواق متعددة تتوافق مع أحجام ساق القطب الكهربائي المستخدمة بشكل متكرر. تخلص من الأطواق البالية بشدة. استبدل المنتج على الفور في حالة ملاحظة ضعف مرن أو تشوه دائم أو تشققات سطحية أثناء الفحص الروتيني، حتى لو لم يتم الوصول إلى عمر الخدمة النظري.
5. تنفيذ التخزين المصنف والفحص المنتظم لحالة مخزون الأطواق للحفاظ على الاتساق المستقر لتصنيع EDM لمشاريع الإنتاج التسلسلي طويلة المدى.
إرسال استفسار
معلومات الاتصال
-
عنوان
رقم 44، طريق دانينغ لريادة الأعمال، مدينة هومين، مدينة دونغقوان، مقاطعة قوانغدونغ، الصين
-
هاتف
-
بريد إلكتروني
مرحبا بكم في إرسال استفسار إلى JWGRIP. سيوفر فريق المبيعات والفني المحترف لدينا اختيارًا مجانيًا للتركيبات وتصميم حلول مخصصة وعروض أسعار دقيقة.
توصيات الأخبار